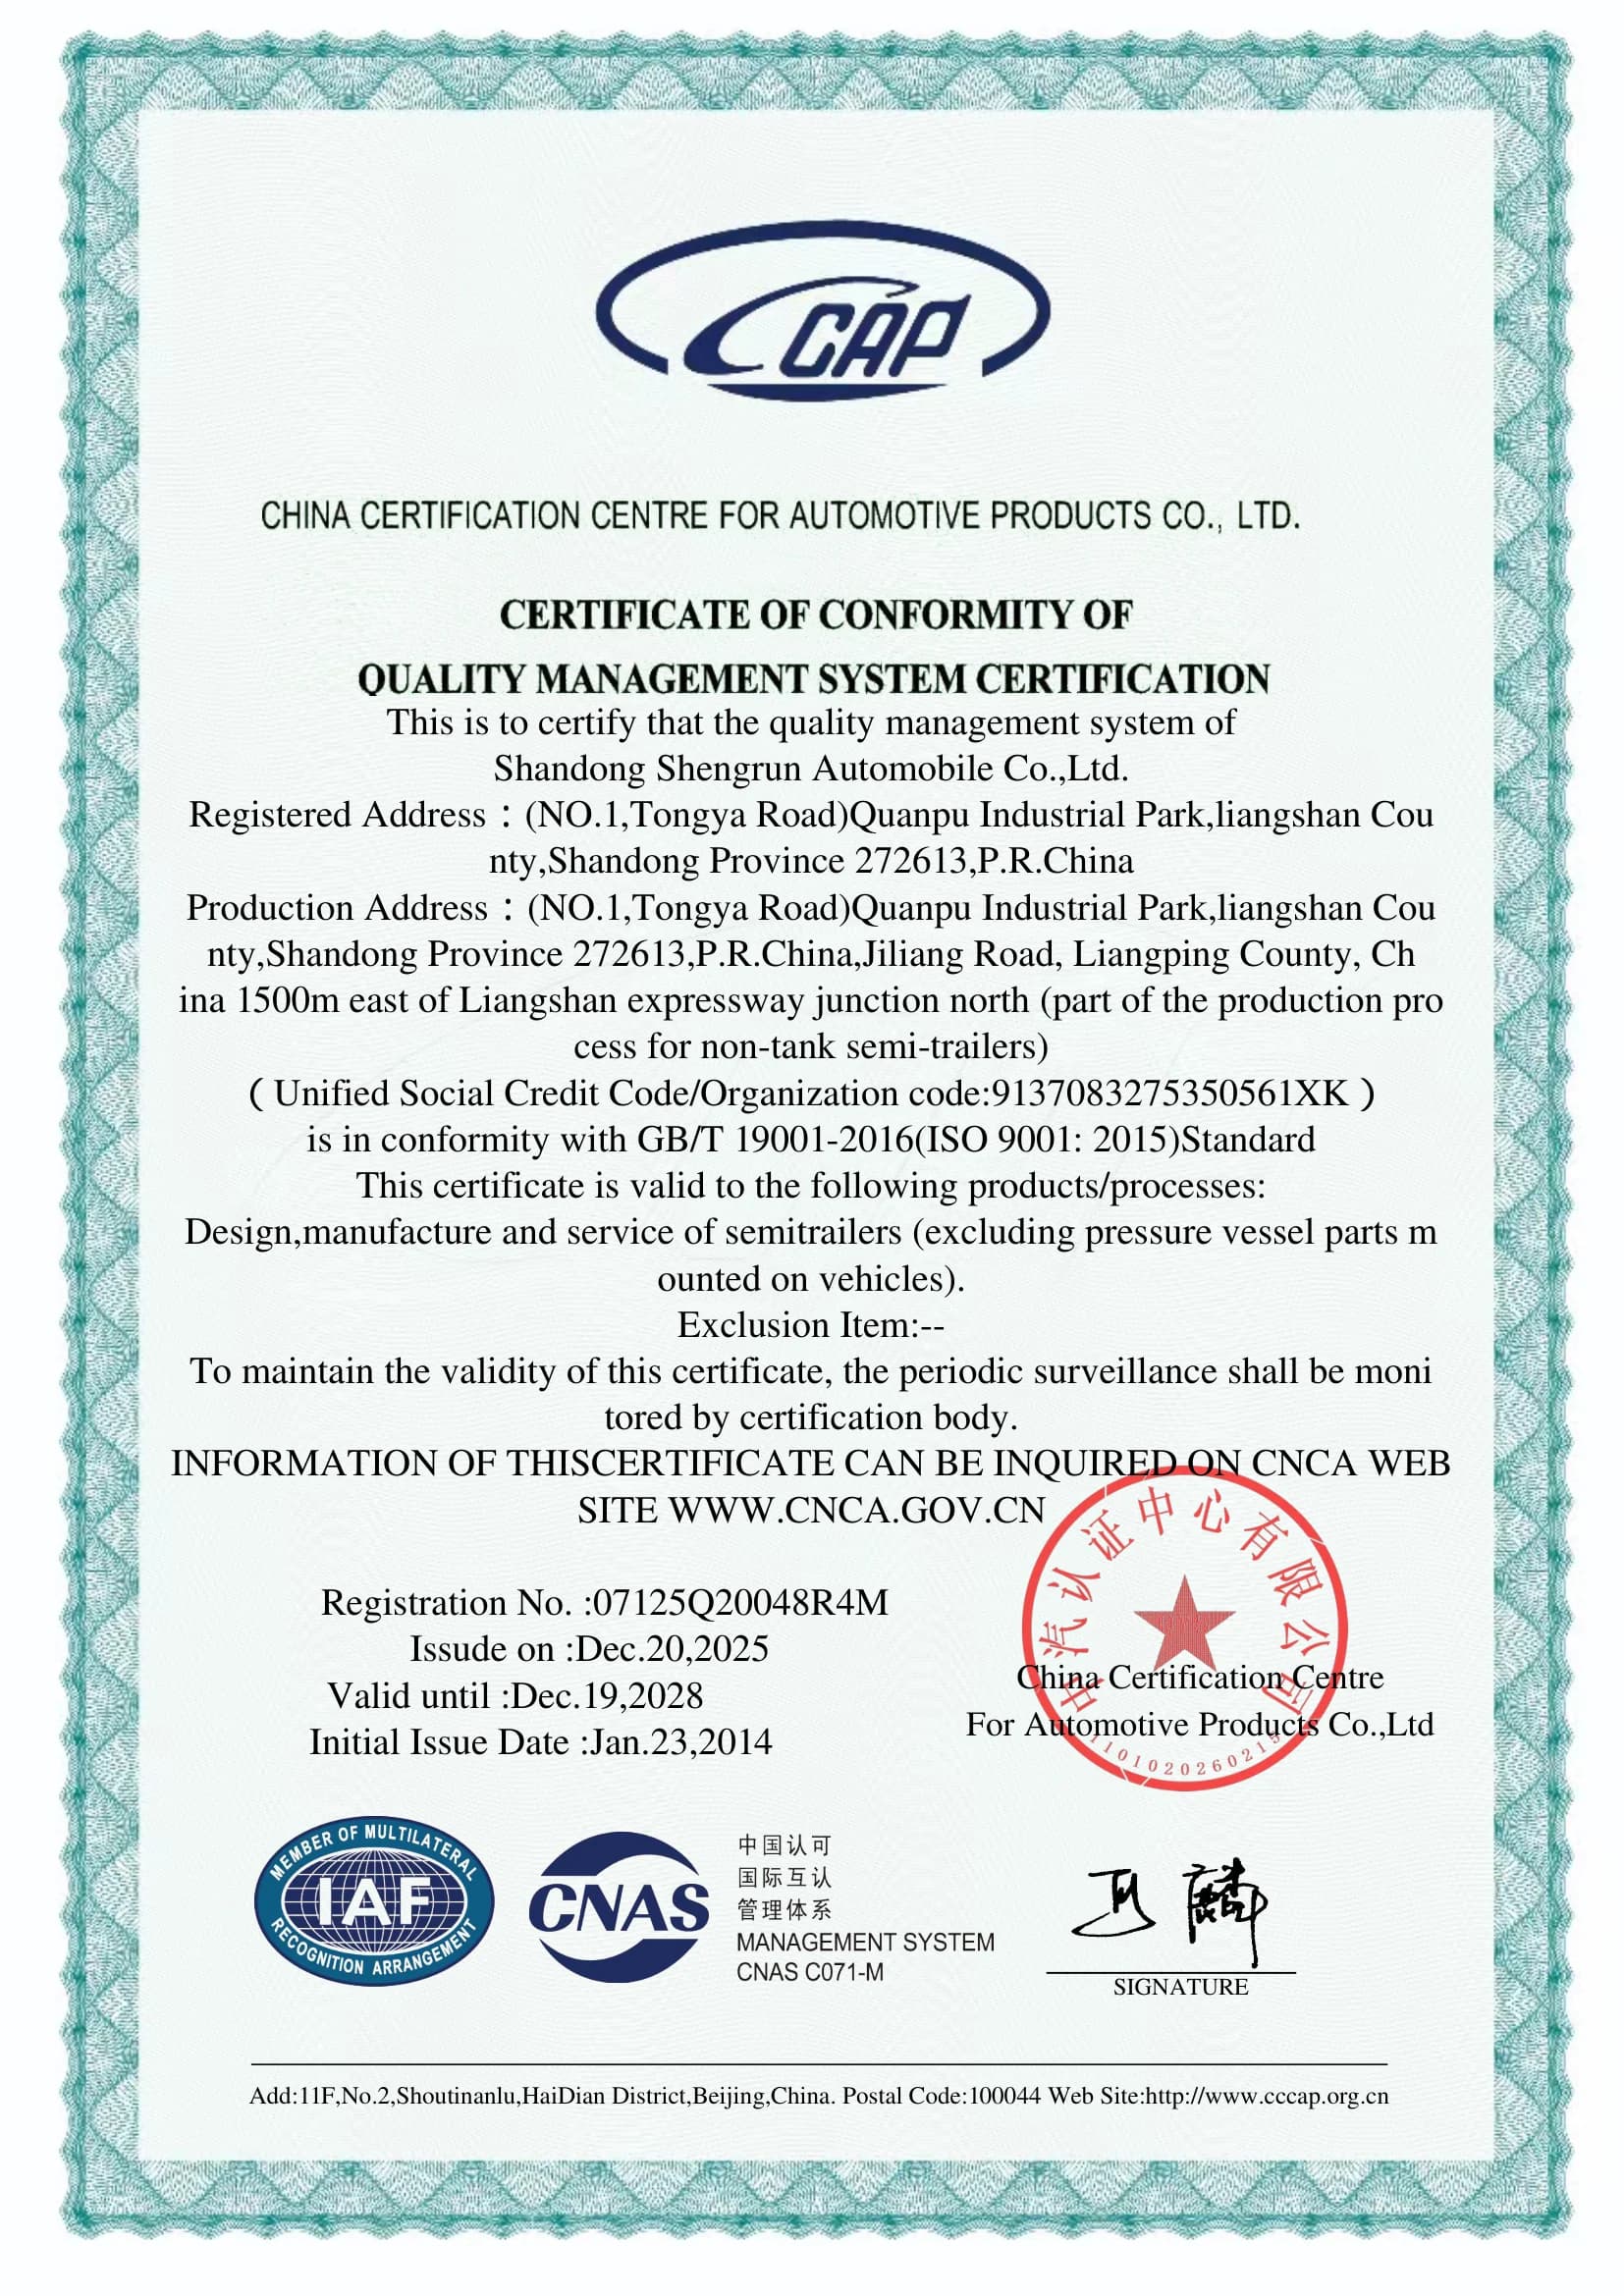
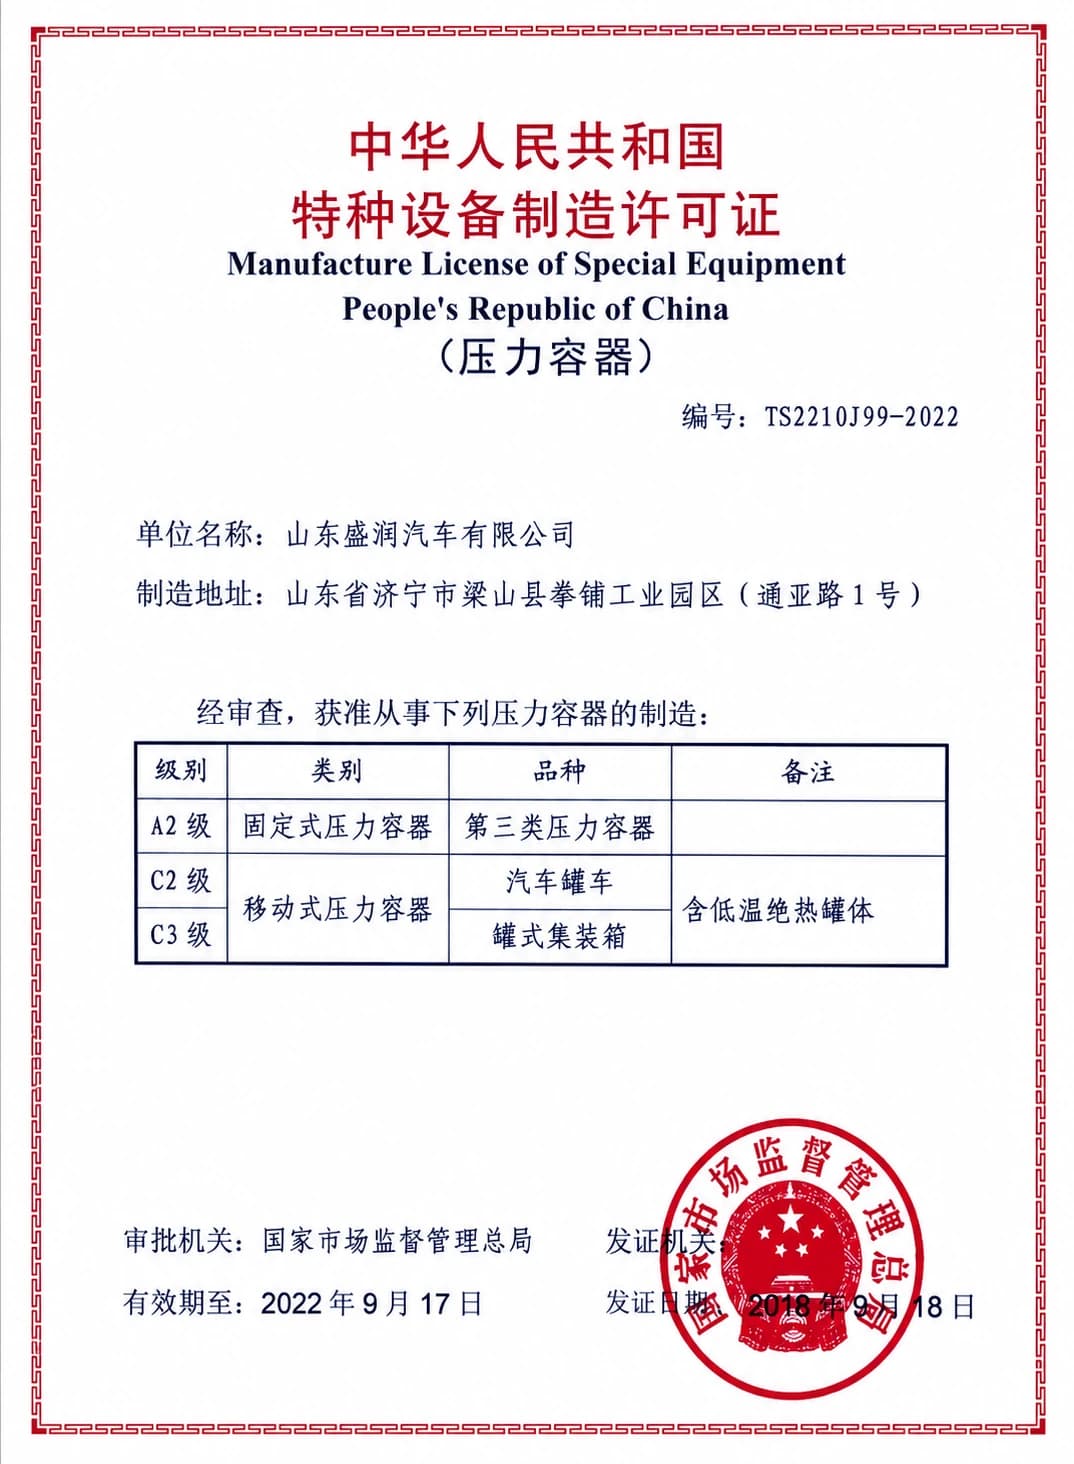
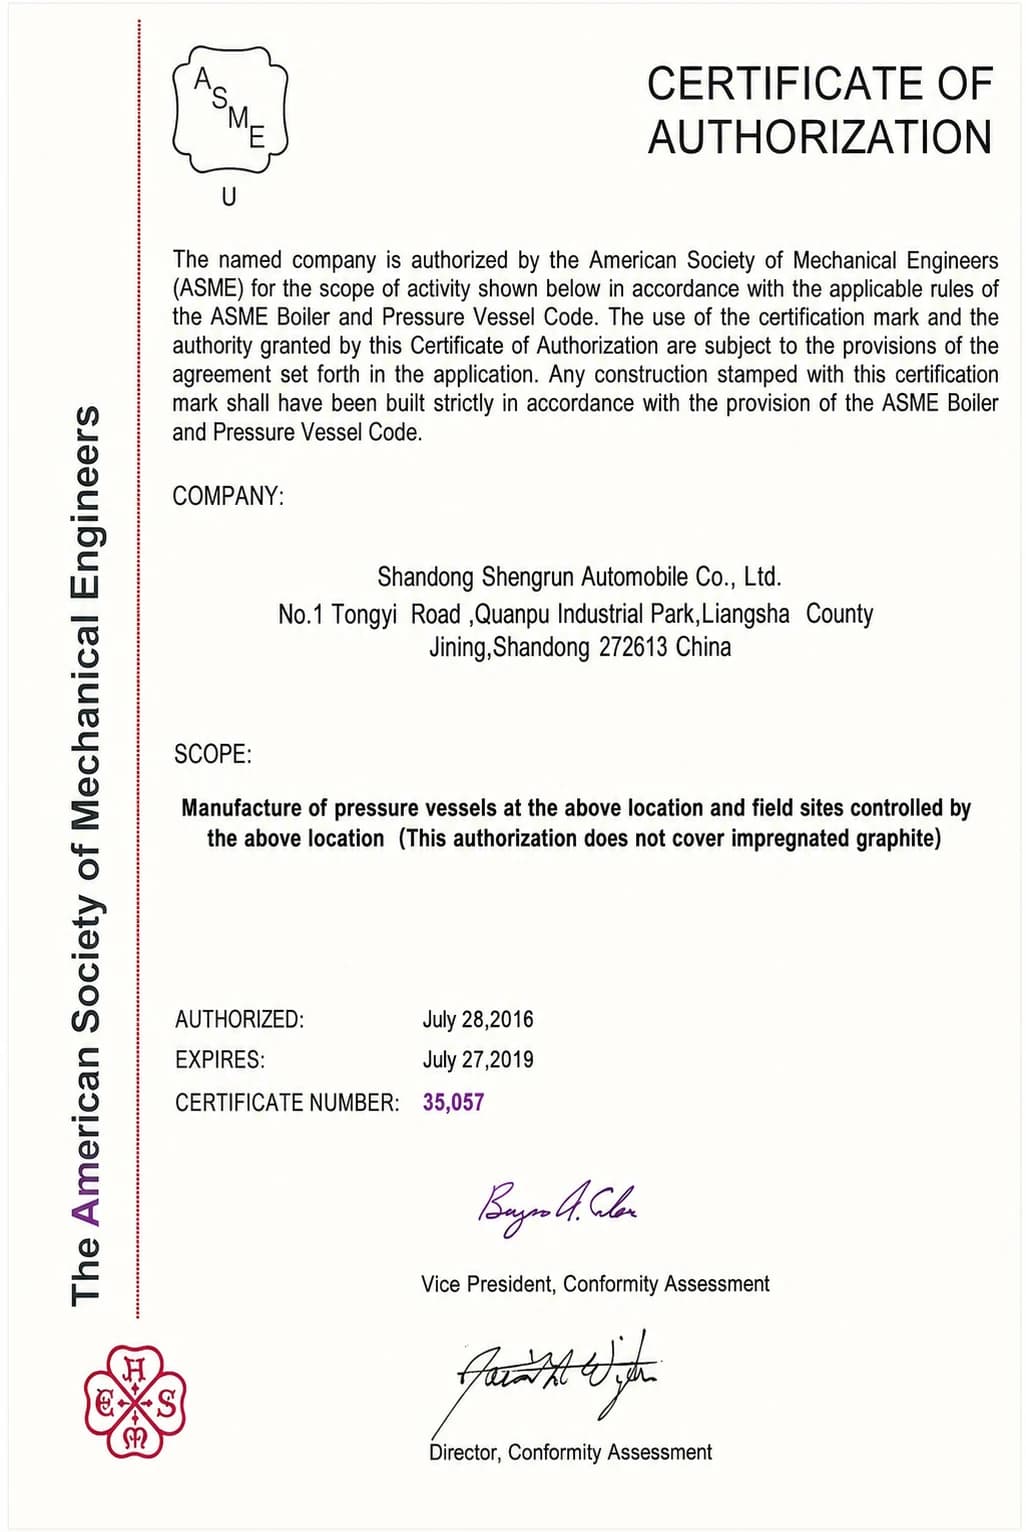
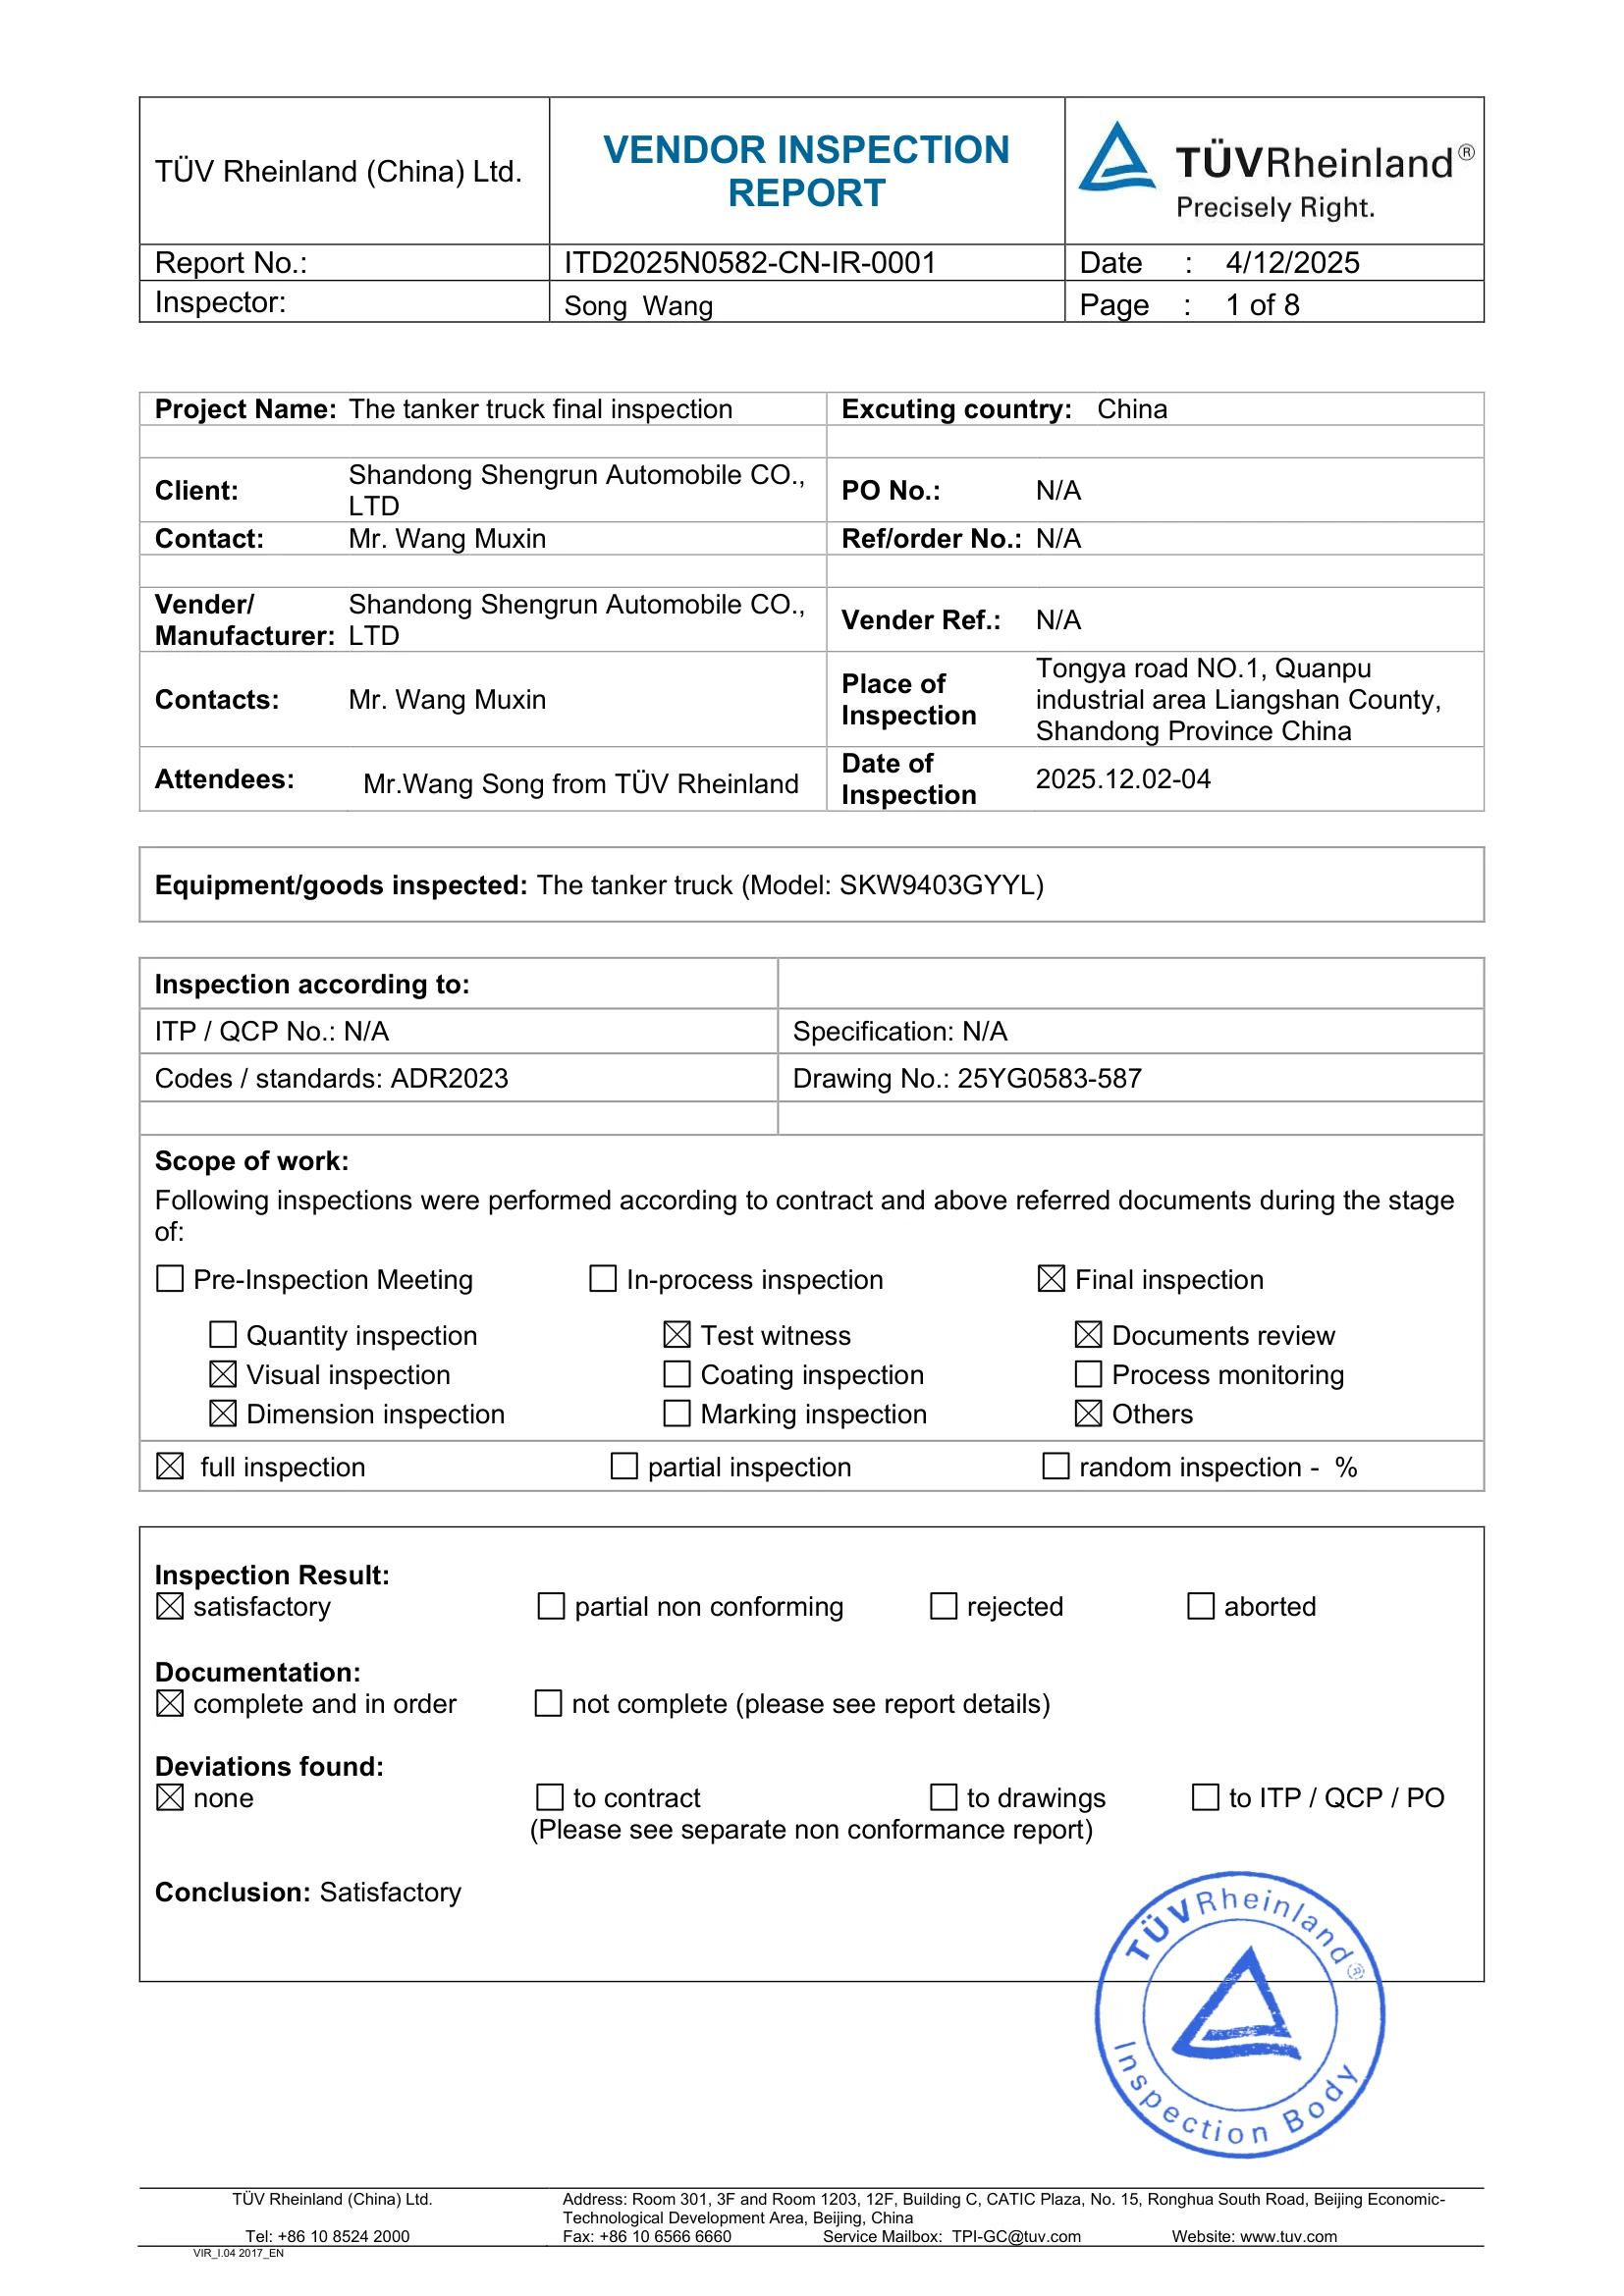
每辆车发运前检查什么
- 7
- 检验类别
- 170
- 整车检验项目
- 345
- 零部件检验项目
产品责任由中国平安保险承保,因此每辆车必须留存真实检验记录,而不能只作口头声明。
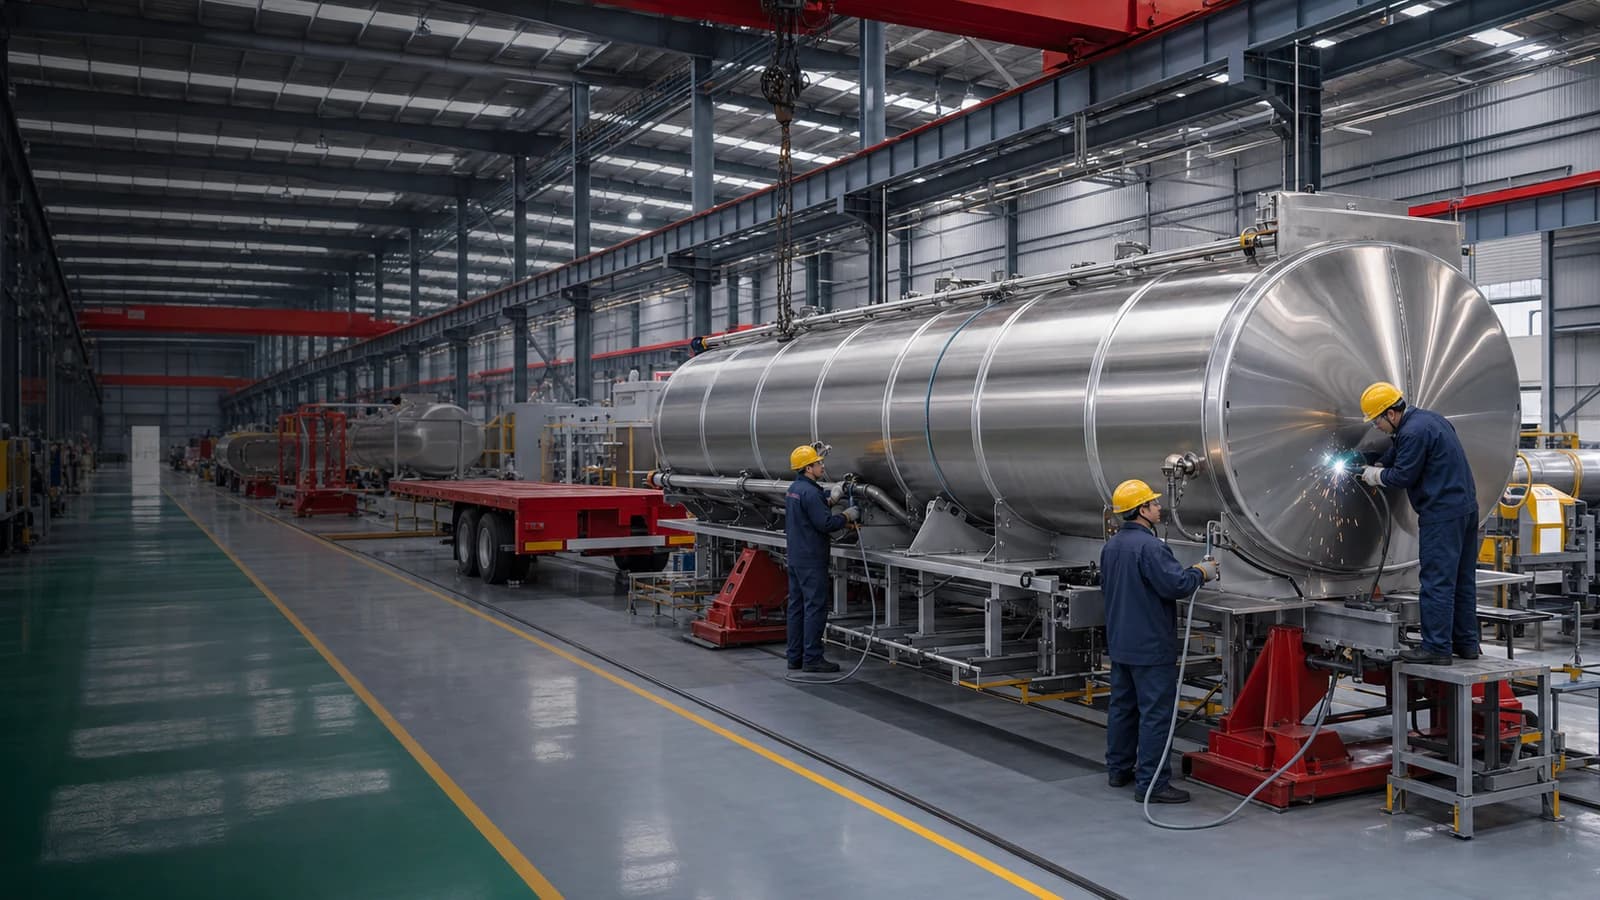
| 制造环节 | 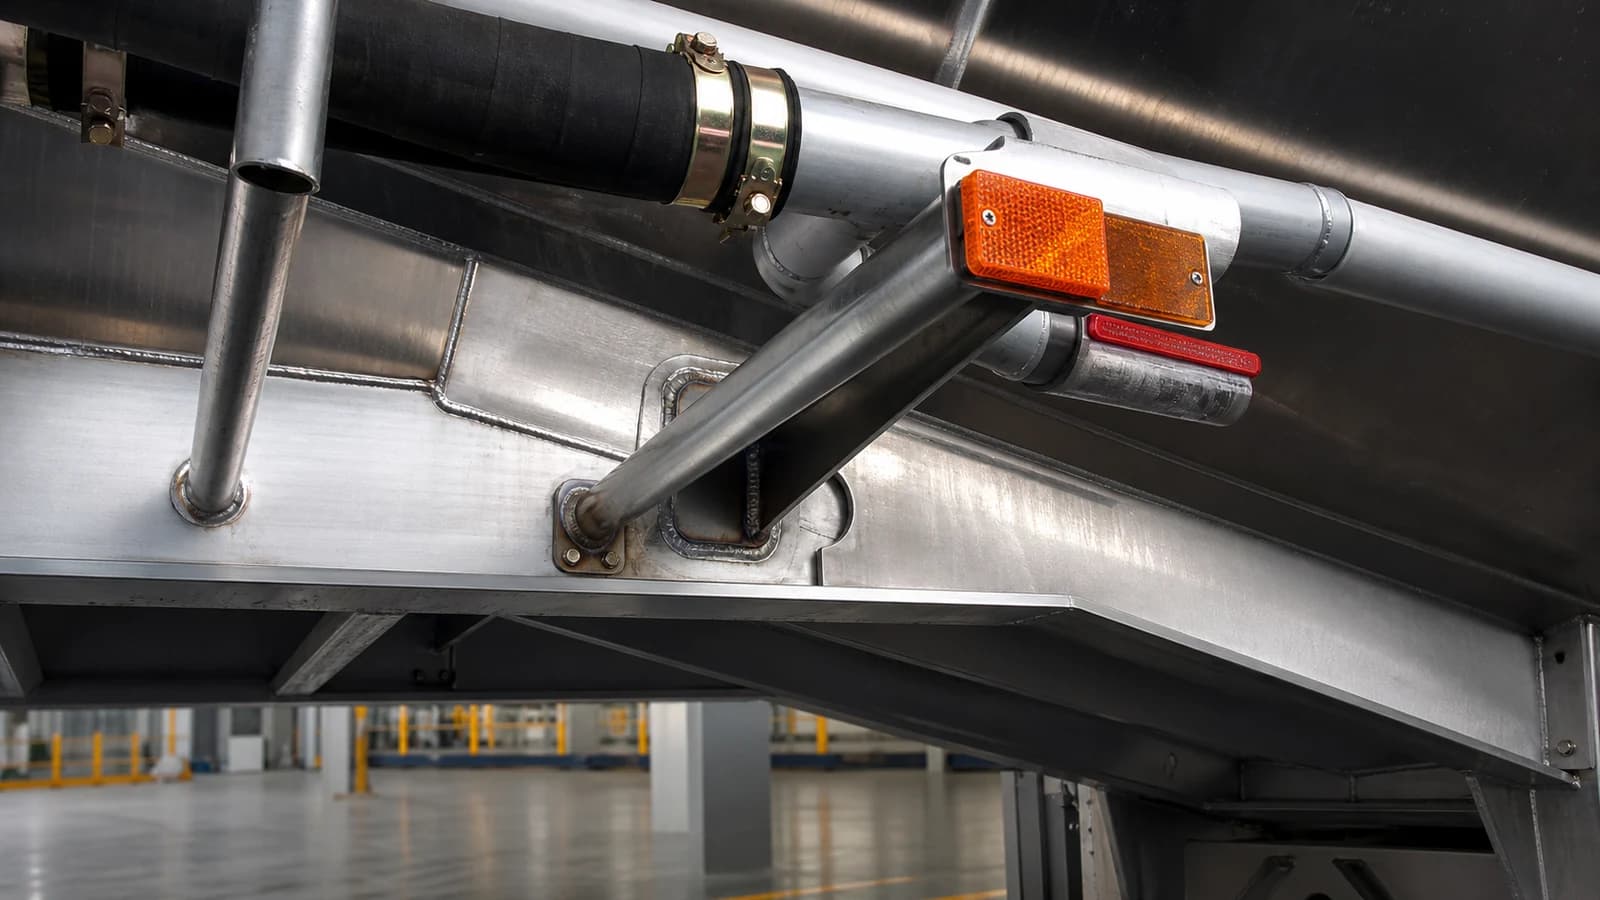 01高强钢与承载结构 |  02精密下料与成型 |  03自动化受控焊接 | 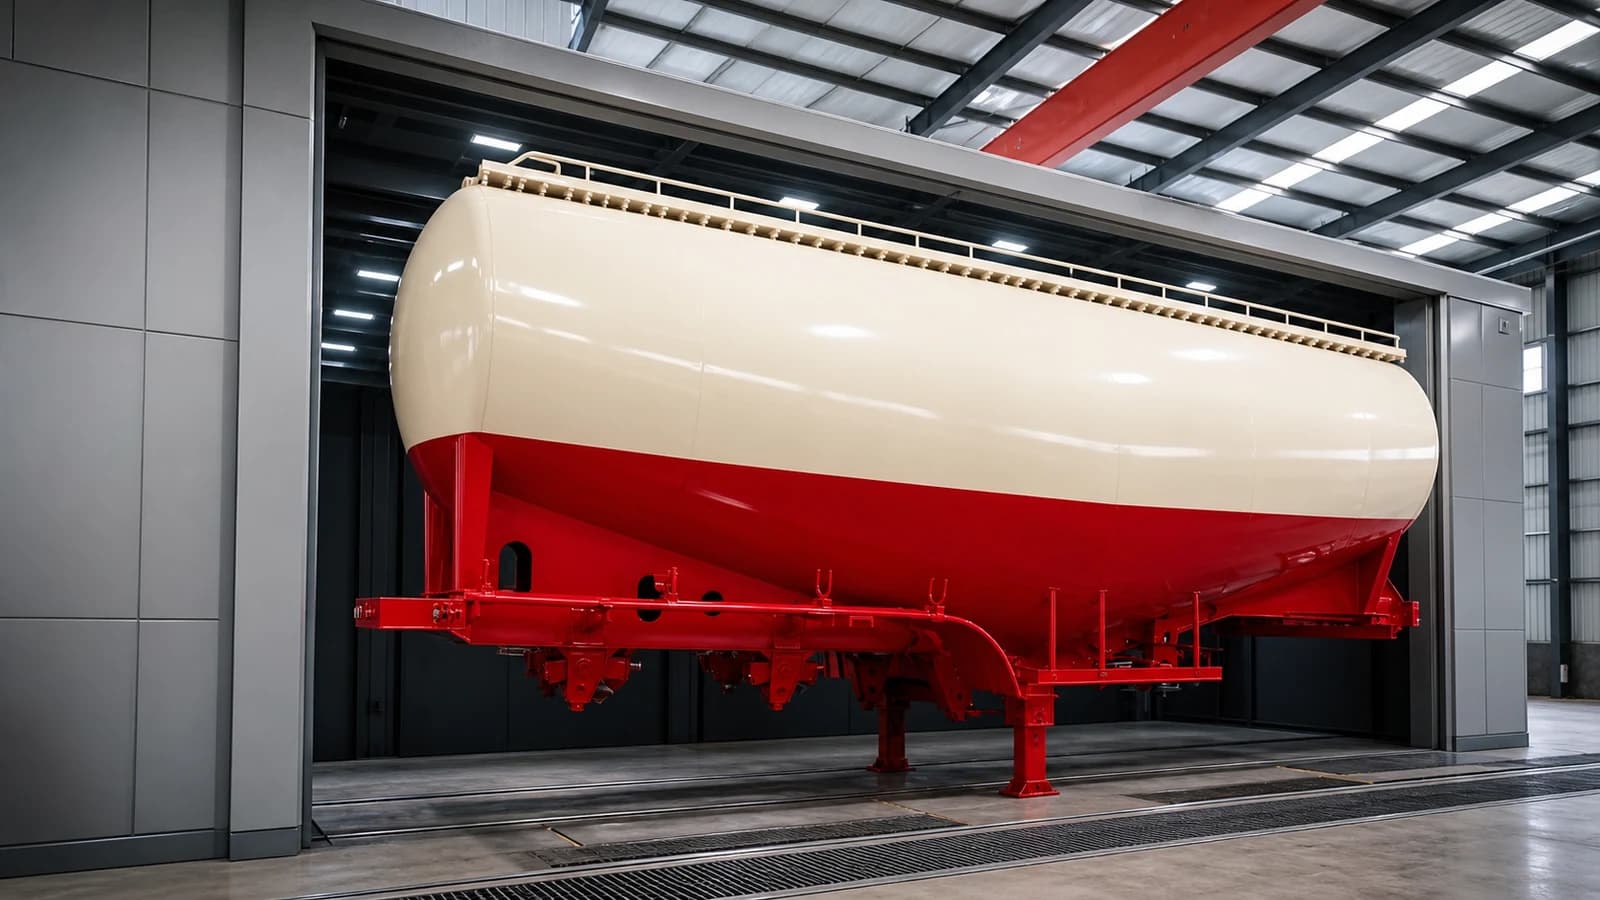 04抛丸与涂装防腐 | 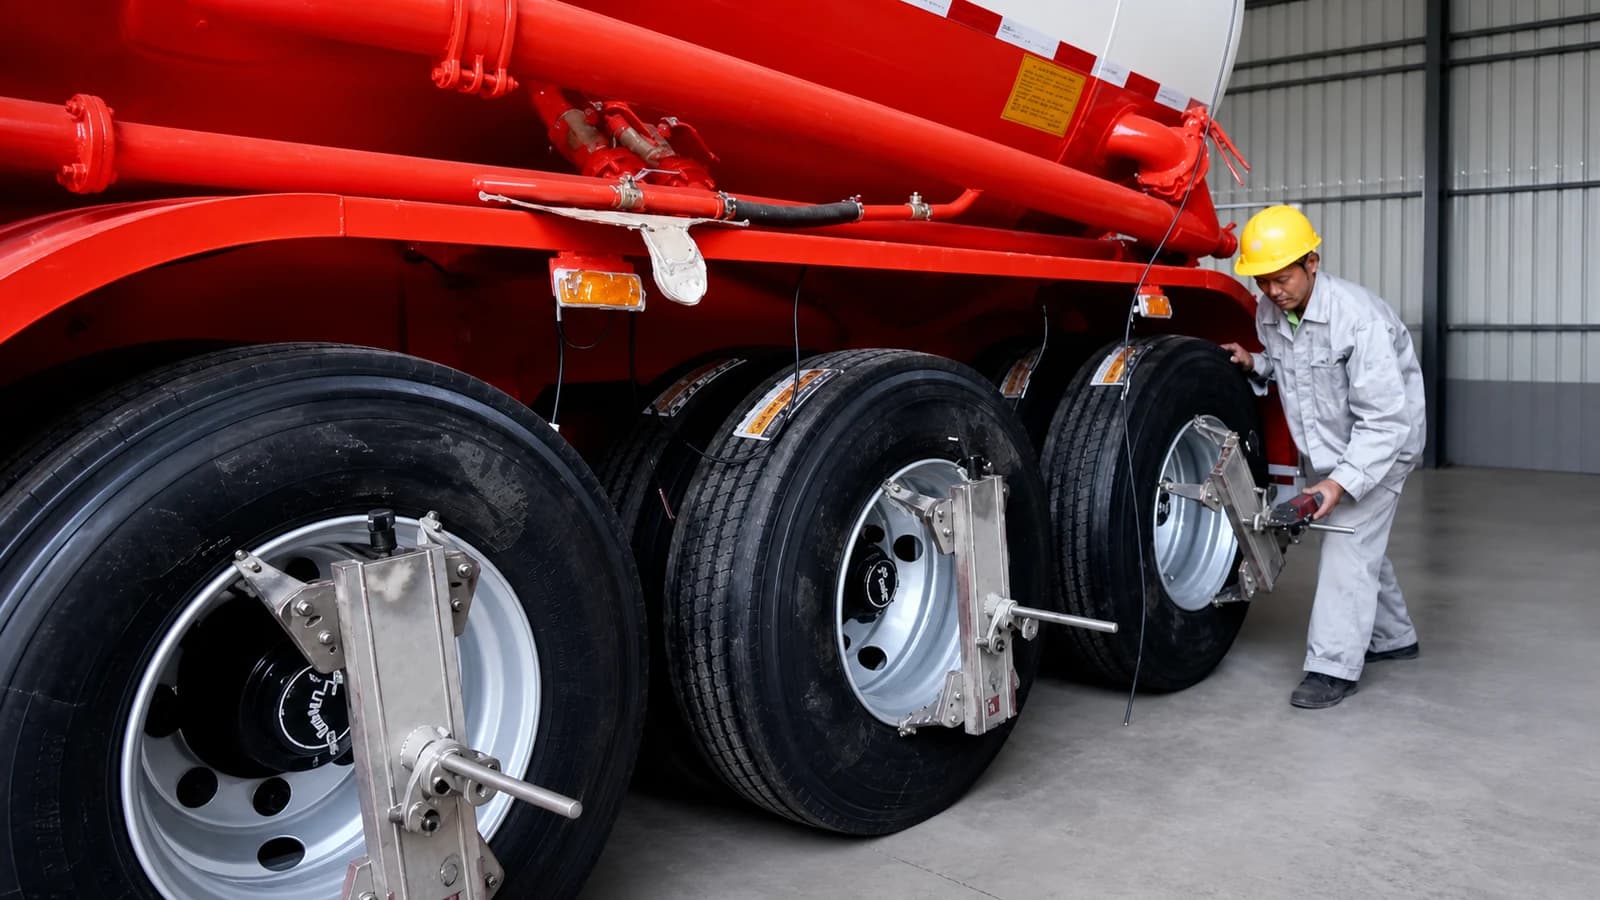 05车轴、悬挂、制动与电气集成 |  06罐体与关键结构件制造装配 |
|---|---|---|---|---|---|---|
| 能力 | 采用高强钢 T 型主梁,按固定断面参数下料与组装。 | 数控激光与等离子切割、数控折弯及龙门卷板成型。 | 龙门自动纵缝与环缝焊接,罐体由驱动滚轮与回转变位机支撑。 | 整车抛丸至洁净粗糙度,随后在封闭喷烤漆房内喷涂底漆与面漆。 | 车轴、悬挂、气制动回路与线束在总装线上按匹配组合安装并调整。 | 罐体分片卷制并在翻转工装上合缝,内部防波板以连续焊道焊接。 |
| 受控变量 | 断面几何与钢材牌号按车型固定,不随批次浮动。 | 下料尺寸与折弯角度由机床精度保证,不依赖人工判断。 | 焊接速度、电流与焊枪位置沿焊缝保持恒定。 | 喷涂前表面洁净度,以及漆房温度与固化期间的粉尘控制。 | 轴系对位、悬挂高度与管线走向按图施工,随后实测复核。 | 罐体圆度、防波板间距,以及每处内部接头的焊缝连续性。 |
| 结果 | 整梁刚度可预期,载荷分散至横梁,而非集中于鹅颈部位。 | 零件装配间隙一致,每条焊缝都从相同的坡口条件开始。 | 全长熔深与焊道成形均匀,比人工焊接罐体环缝显著减少起收弧缺陷。 | 涂层附着于处理后的钢面而非氧化皮,固化过程中漆膜不受悬浮杂质污染。 | 各轴轮迹平直,制动力分配均衡,气路与线束避开高温与磨损点固定。 | 罐体在载荷与液体冲击下保持设计形状,内部接头无断续焊道形成的裂纹源。 |
| 对买家的意义 | 长期超载下永久变形更小,车架保持平直,轴间对位不易走偏。 | 同一订单车辆尺寸一致,车队仅需一套备件即可通用维护。 | 承载与密封的关键焊缝在每台车上表现一致,批量质量因此可预期。 | 车架与底部结构腐蚀发生更慢——这些部位最先接触融雪盐与潮气。 | 轮胎磨损均匀、制动距离可预期;线束走向规整,故障可沿线排查而非盲查。 | 在恶劣路况下罐体寿命更长,投入运营后难以触及的内部接头维修次数更少。 |
01
载荷、运输货物或介质、线路特征、路况,以及目的地市场的轴荷与尺寸限制。
02
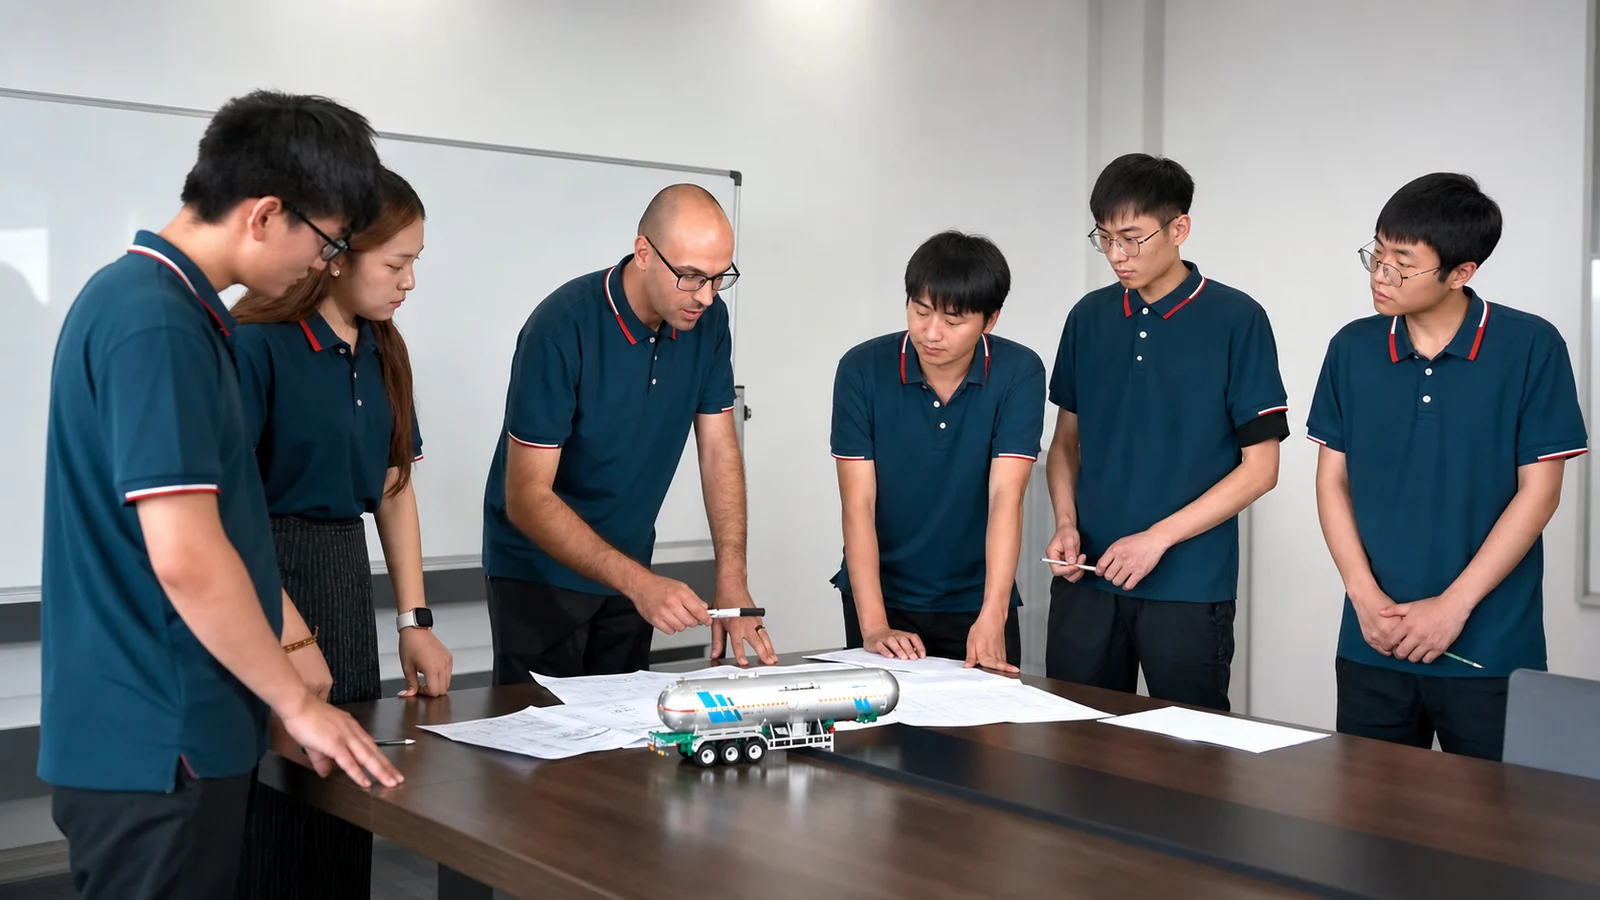
载荷与结构配置、图纸设计、车轴与悬挂选型、尺寸与重心匹配,以及内部设计评审。
03
材料试验、焊缝与结构检查,并将首台车与已批准图纸逐项实物比对。
04
经批准的图纸与工艺成为整批车辆的检验依据。
10,000—12,000 t
载荷等级
专利 T 型截面大梁一次挤压成形,而非钢板拼焊。与行业通常标称 3,000 至 5,000 t 的传统 L 型纵梁相比,其承载和抗扭能力提高三至五倍。
ASME
罐体规范
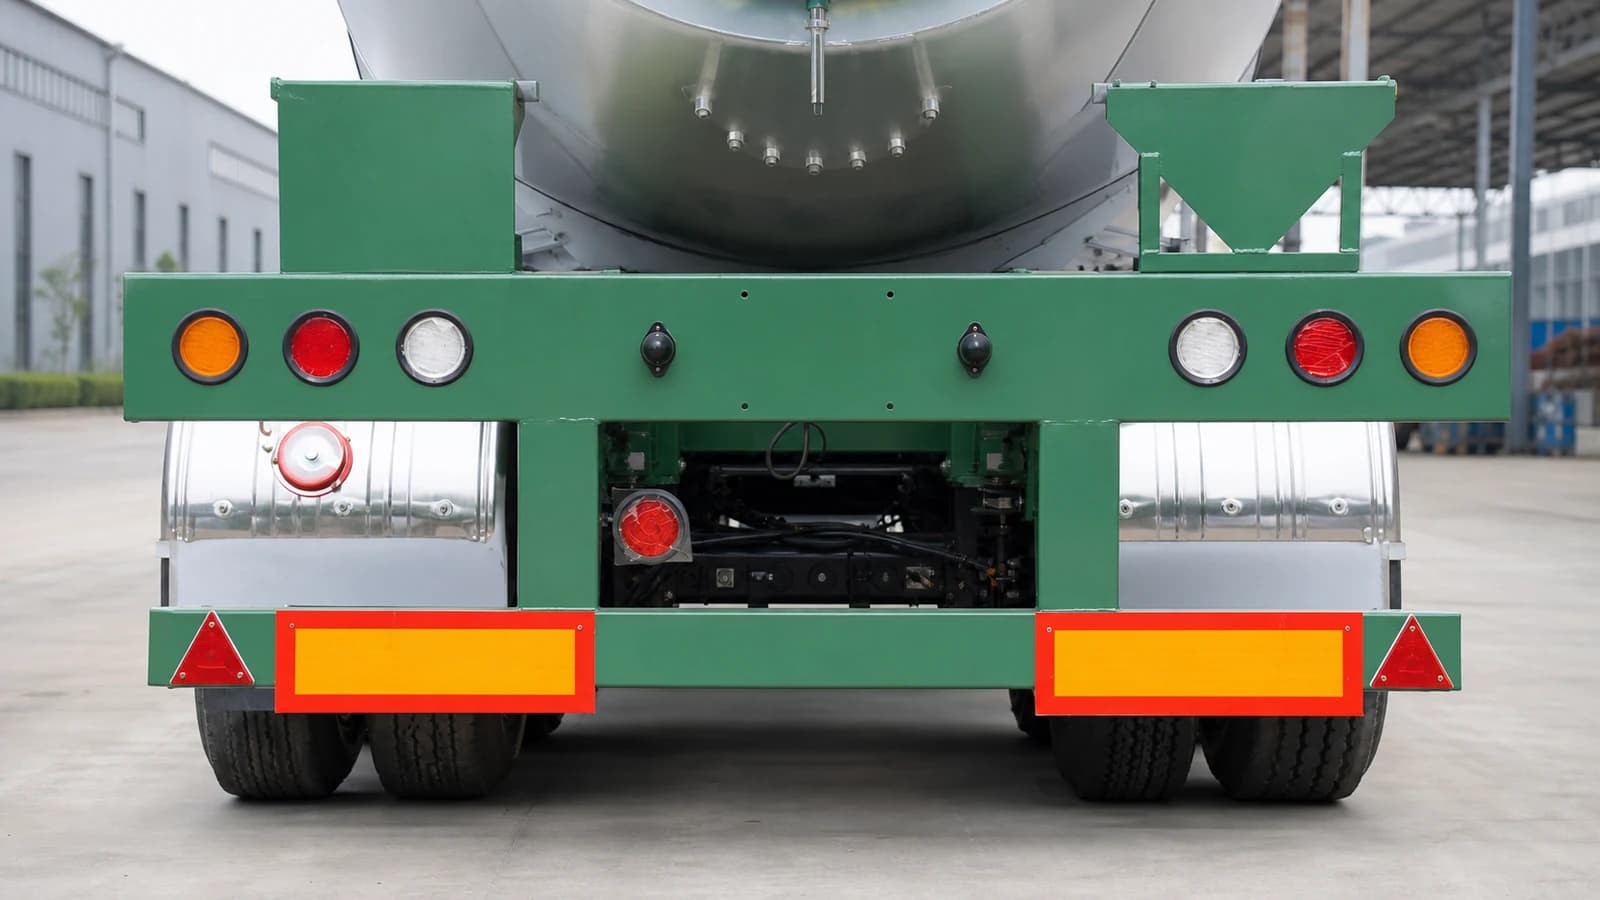
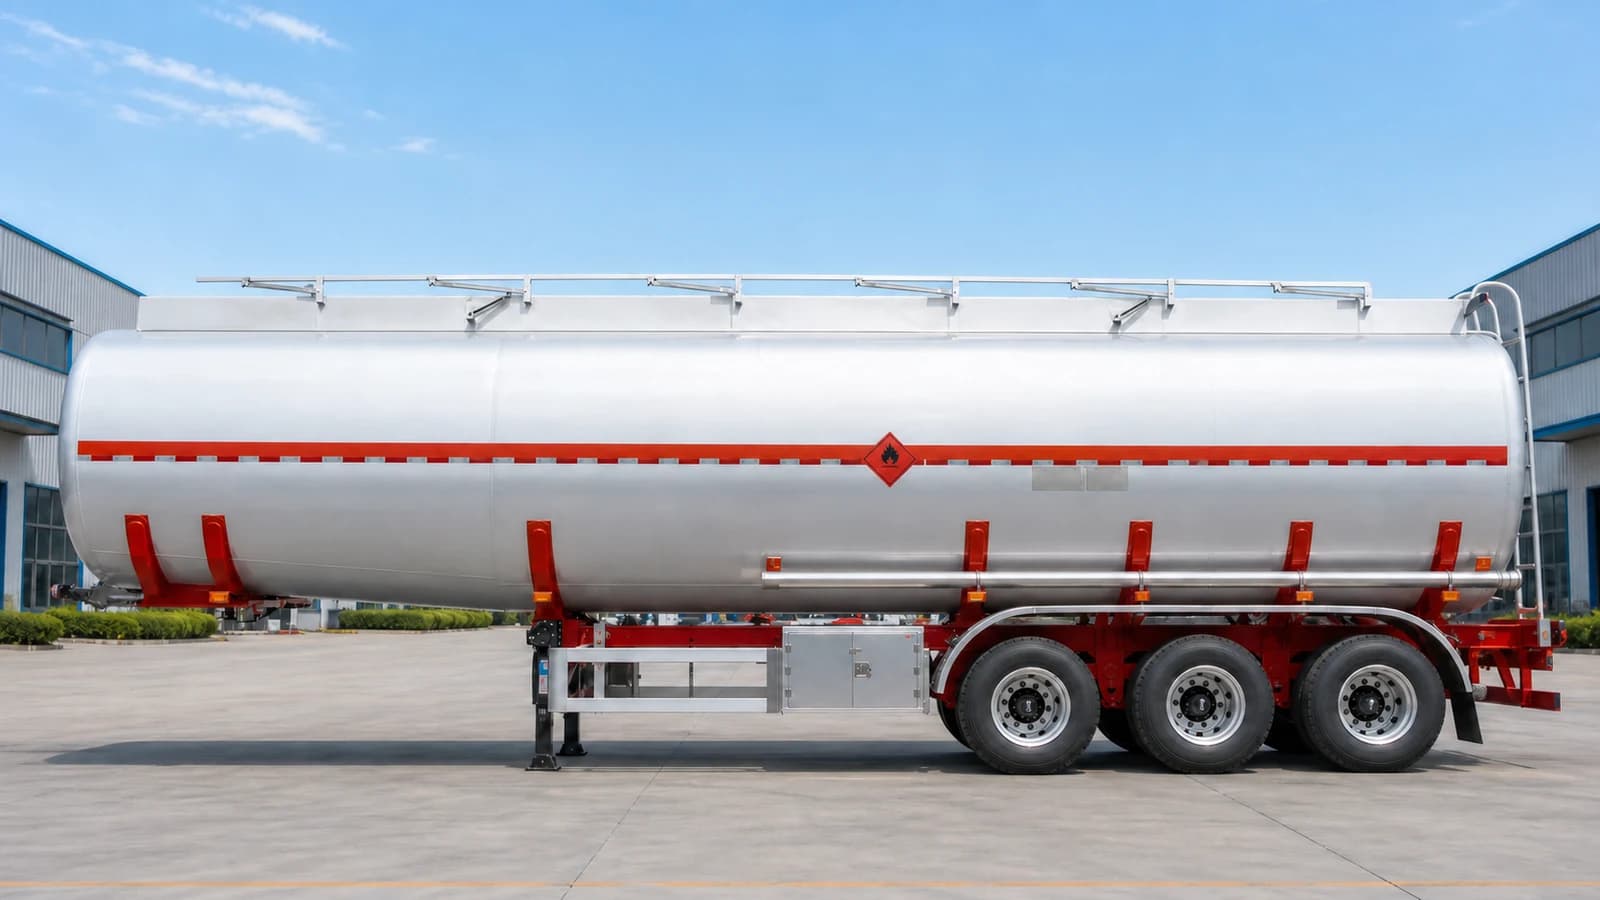
铝合金罐体按 ASME 规范制造,通过吸收而非集中应力来提高抗冲击能力;三道带筋加强环增强防波板刚度,降低冲击在应力集中点撕裂罐体的风险。
螺栓连接
悬架安装方式
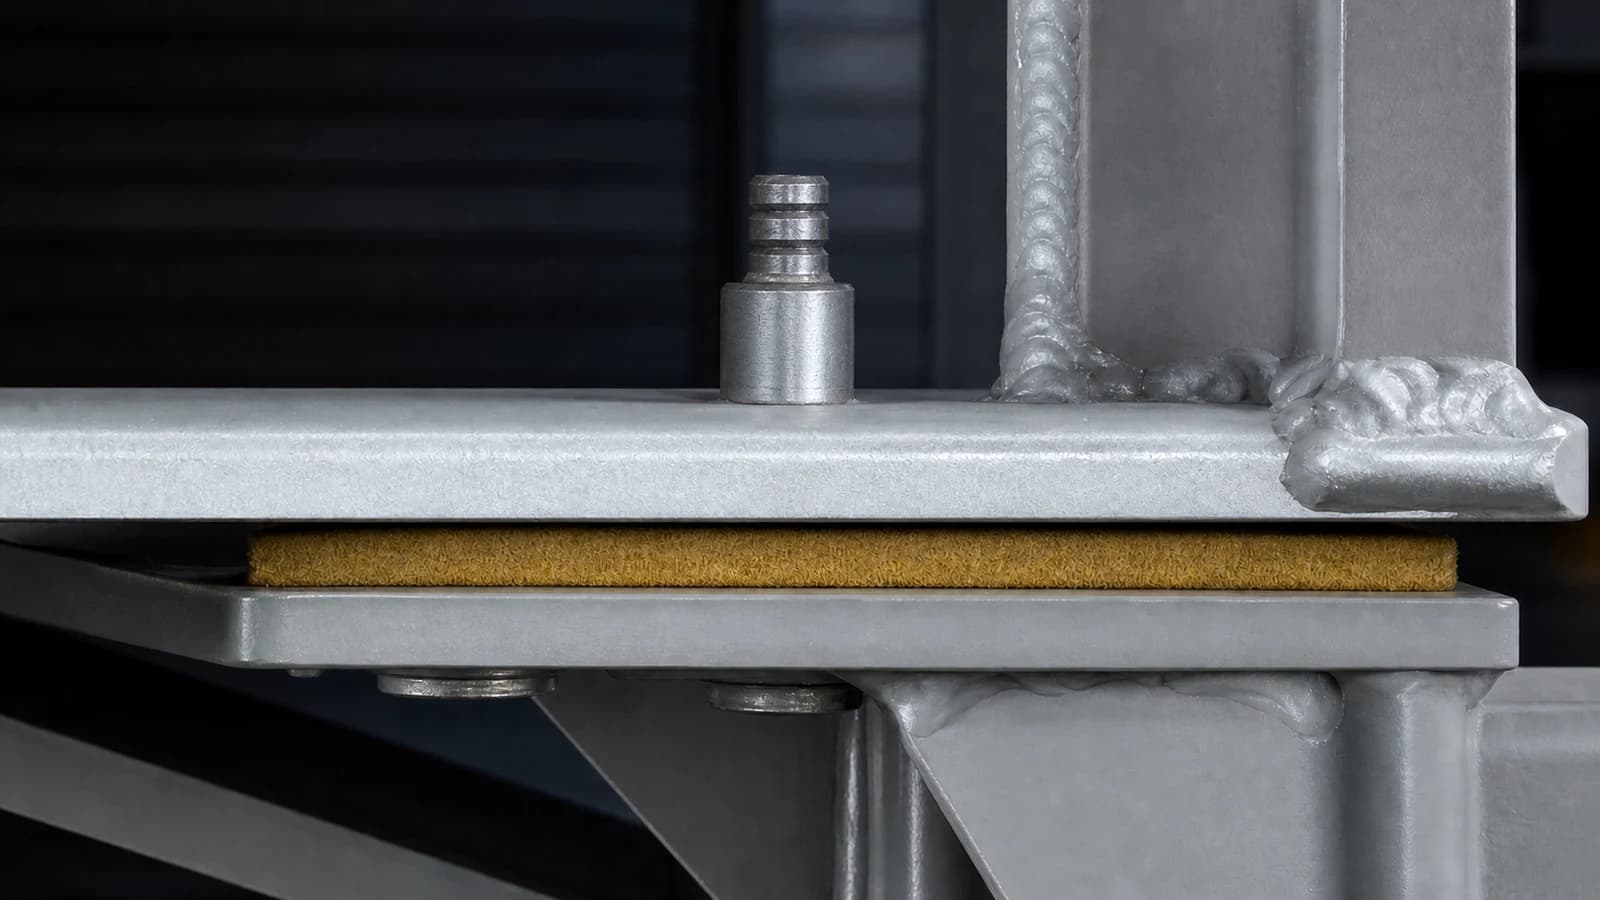
防振悬架采用 Huck 螺栓夹紧连接而非焊接,避免副车架产生焊接应力和变形;悬架与大梁之间的减振板用于吸收破损路面带来的扭转载荷。
ADR
管路标准
机器人配合专用工装焊接,使焊缝强度高于罐体板材本身。底部管路遵循 ADR,可选配油气回收系统和防爆铝合金人孔盖。
5—10 cm
重心降低
低重心布局与轻量化罐体使满载重心比同类车辆低 5 至 10 cm。行业分析认为,重心每降低 5 cm,侧翻事故可减少 30% 至 50%。
01
进厂钢材与部件按规格验收并记录批次,并对材料试样进行拉伸与冲击试验。
02
生产前确定已批准图纸与焊接工艺,作为后续全部检验的依据。
03
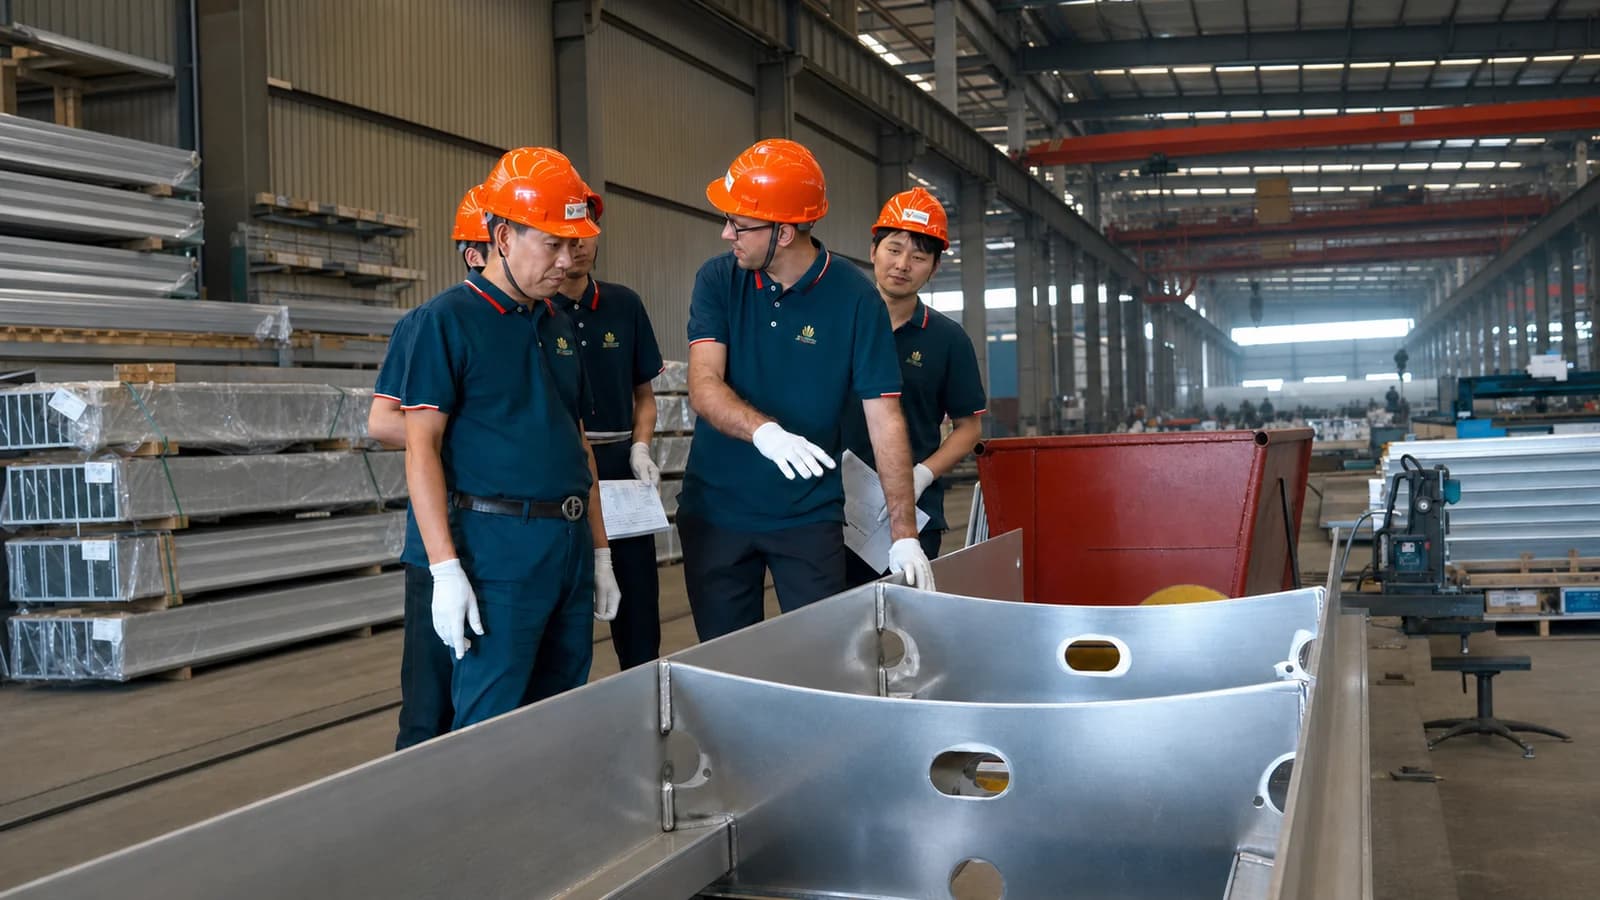
在决定几何精度的工位进行尺寸与焊缝检查:车架组对、罐体合缝与悬挂安装。
04
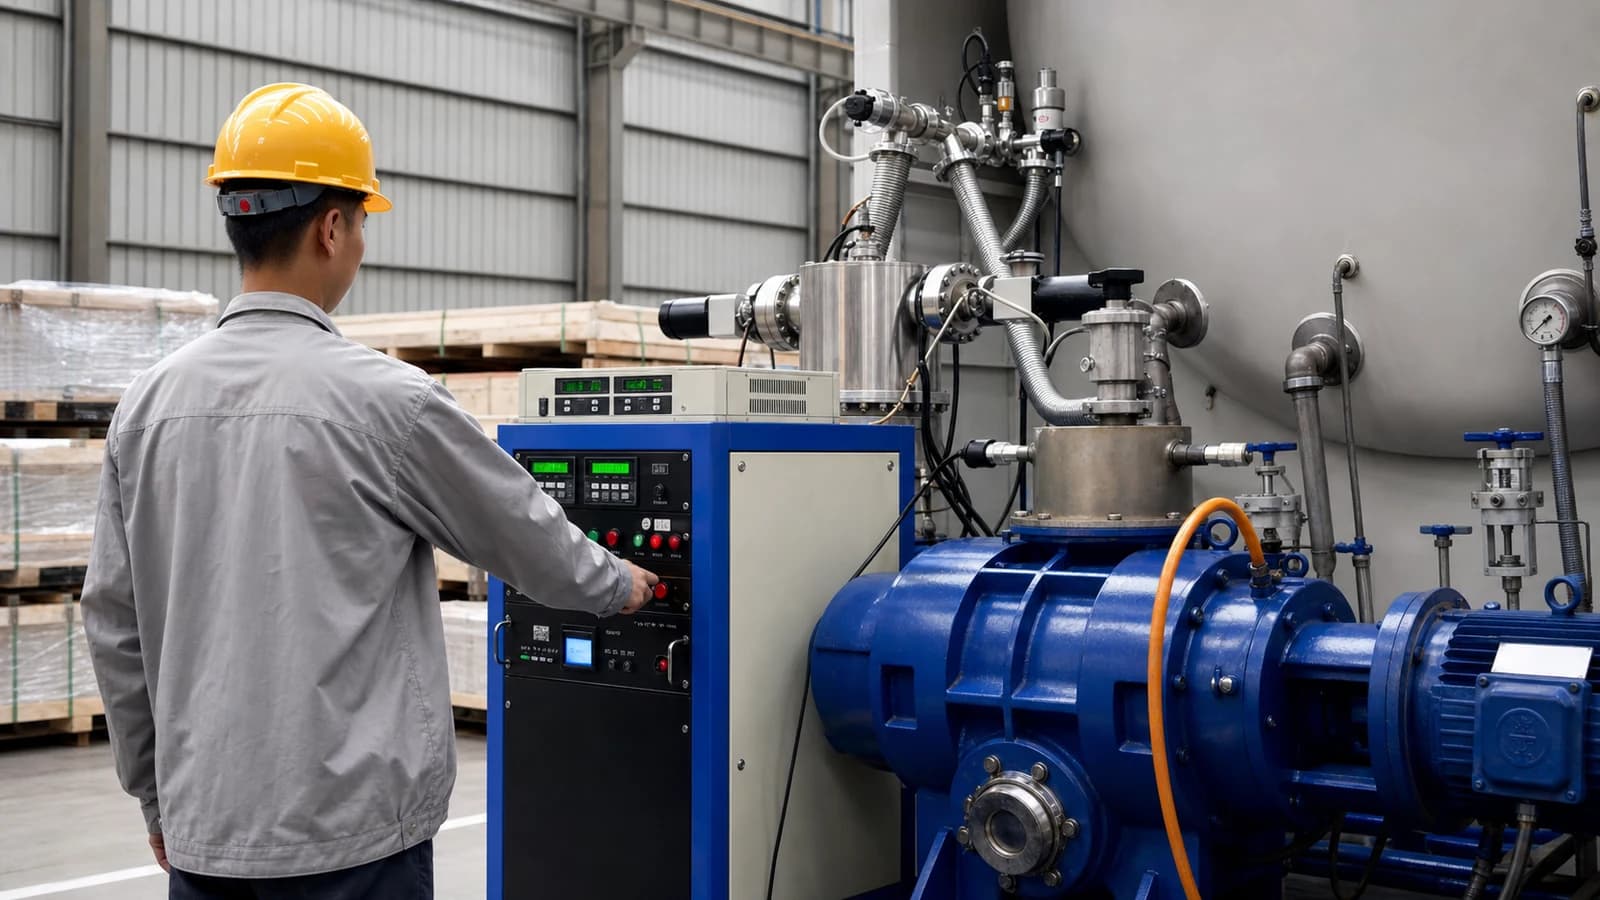
部件级验证由 1,000+ 台生产与检测设备支撑,整车共设定 345 项部件检查。
05
制动、电气与气路功能测试,按产品要求进行密封或压力试验,四轮定位及整车终检。
06
检验记录按批次留存,终检合格后方可放行。发运前可安排客户或第三方验货。
产品责任由中国平安保险承保,因此每辆车必须留存真实检验记录,而不能只作口头声明。
由现场工程师带您走完下料、焊接、总装与检验产线。我们协助办理邀请函及当地接待安排。
您的人员可在任意生产阶段进行检查,并参与放行前的整车终检。
SGS、BV、TÜV 或您指定的机构均可。我们提供生产现场准入、图纸及该批次检验记录。