十道工序,每道经签字确认后,您的车辆才进入下一环节。
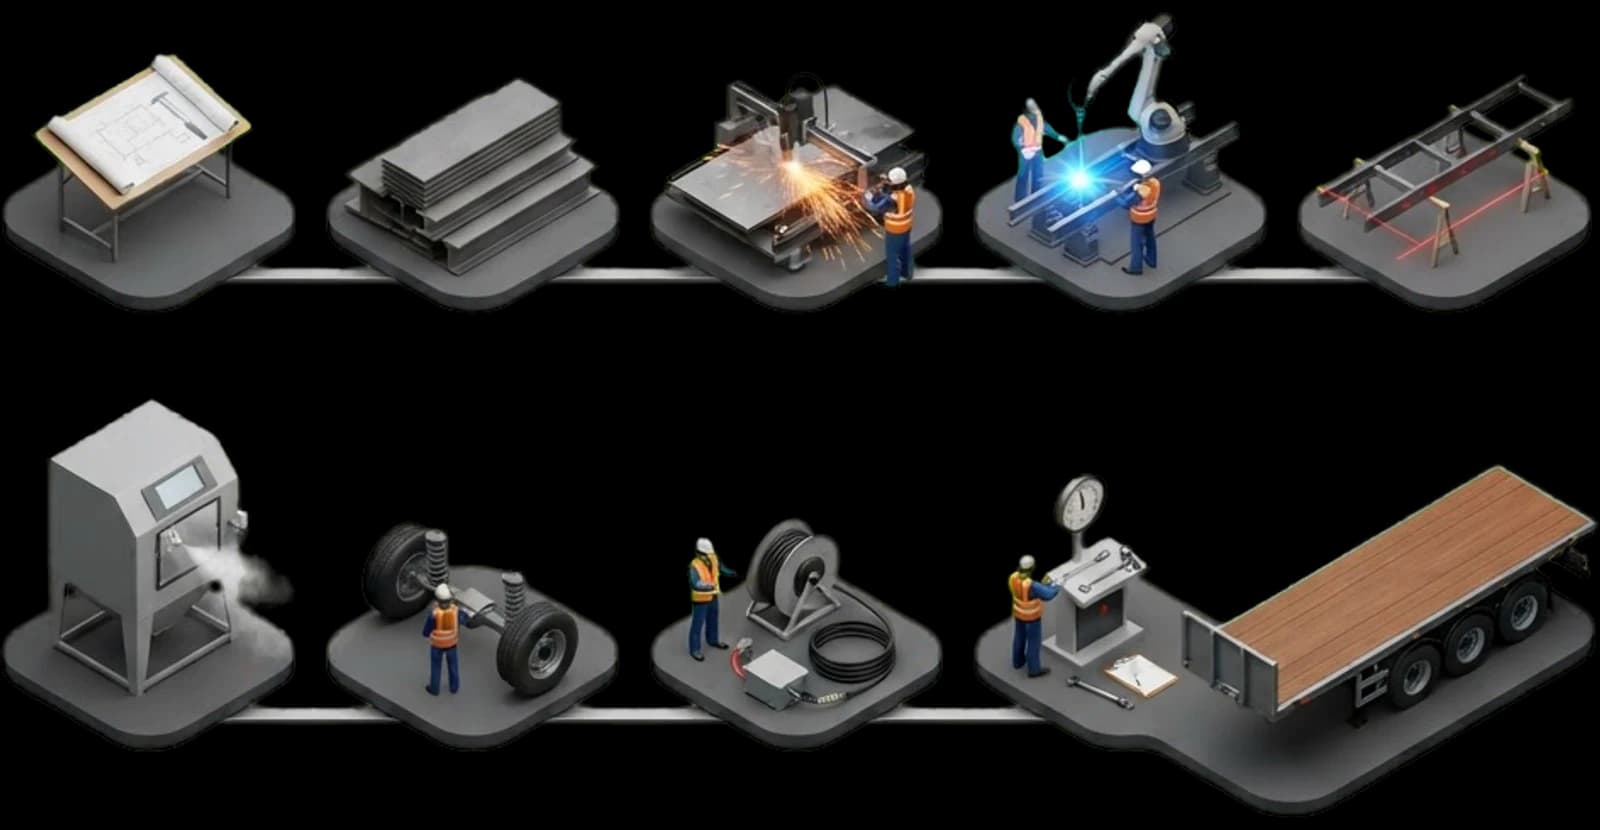
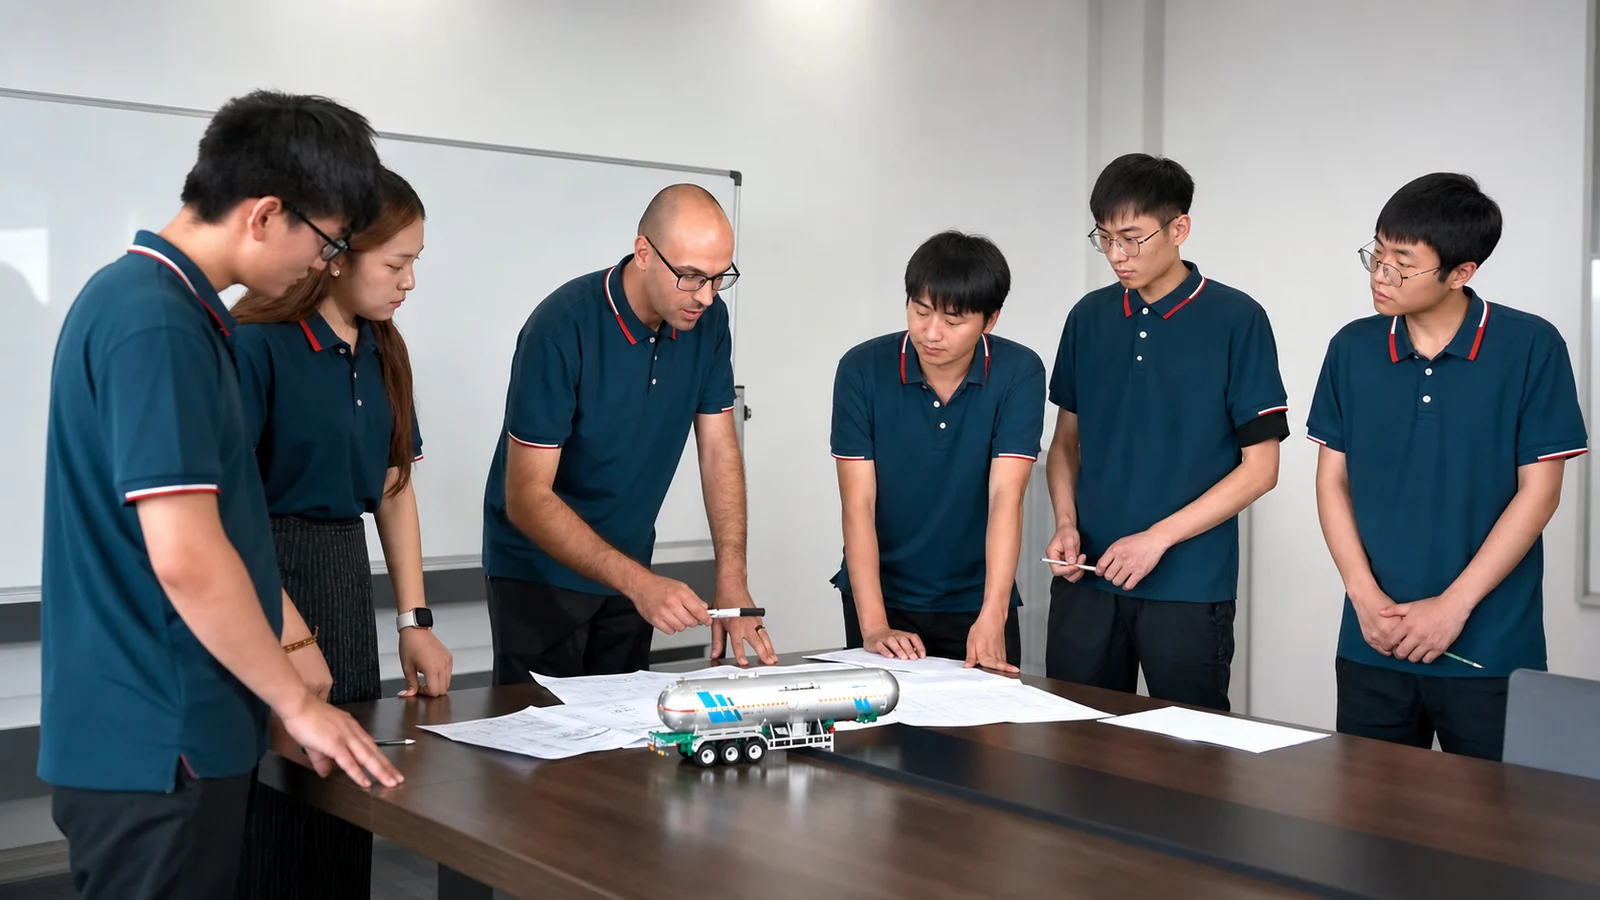
- 01定制化设计
- 02原材料
- 03切割成型
- 04焊接
- 05车架校正
- 06抛丸涂装
- 07车轴悬挂
- 08电气制动
- 09检验
- 10发运
 02/ 10
原材料
- 按您指定的载荷与工况选用结构钢,而非当月最便宜的钢种
- 投产前核验钢种、板厚与材质证明,并按炉批号领用,使您的车架可追溯至具体炉次
 03/ 10
切割与成型
- 厂内配备数控激光、等离子切割与大型成型设备,钢板自下料至成型无需外协
- 全部切割由数字化生产数据驱动,同一零件整批尺寸一致,进入工装时已保证方正
 04/ 10
焊接
- 配备自动埋弧焊、MIG 与 TIG 焊,不同结构与材质各按适配工艺焊接,而非一种工艺通用到底
- 专用工装保证几何精度,焊缝检验验证强度,复购车辆与您首次采购的车架几何一致
 05/ 10
车架校正
- 每副车架焊后均予校正以恢复设计几何,因焊接必然使钢材变形;校正在涂装前完成,扭曲一旦被涂层覆盖便无法修复
- 装配前测量直线度、对角线与安装基准,这决定了车辆能否直线行驶,而不是单侧异常磨胎
 06/ 10
抛丸与涂装
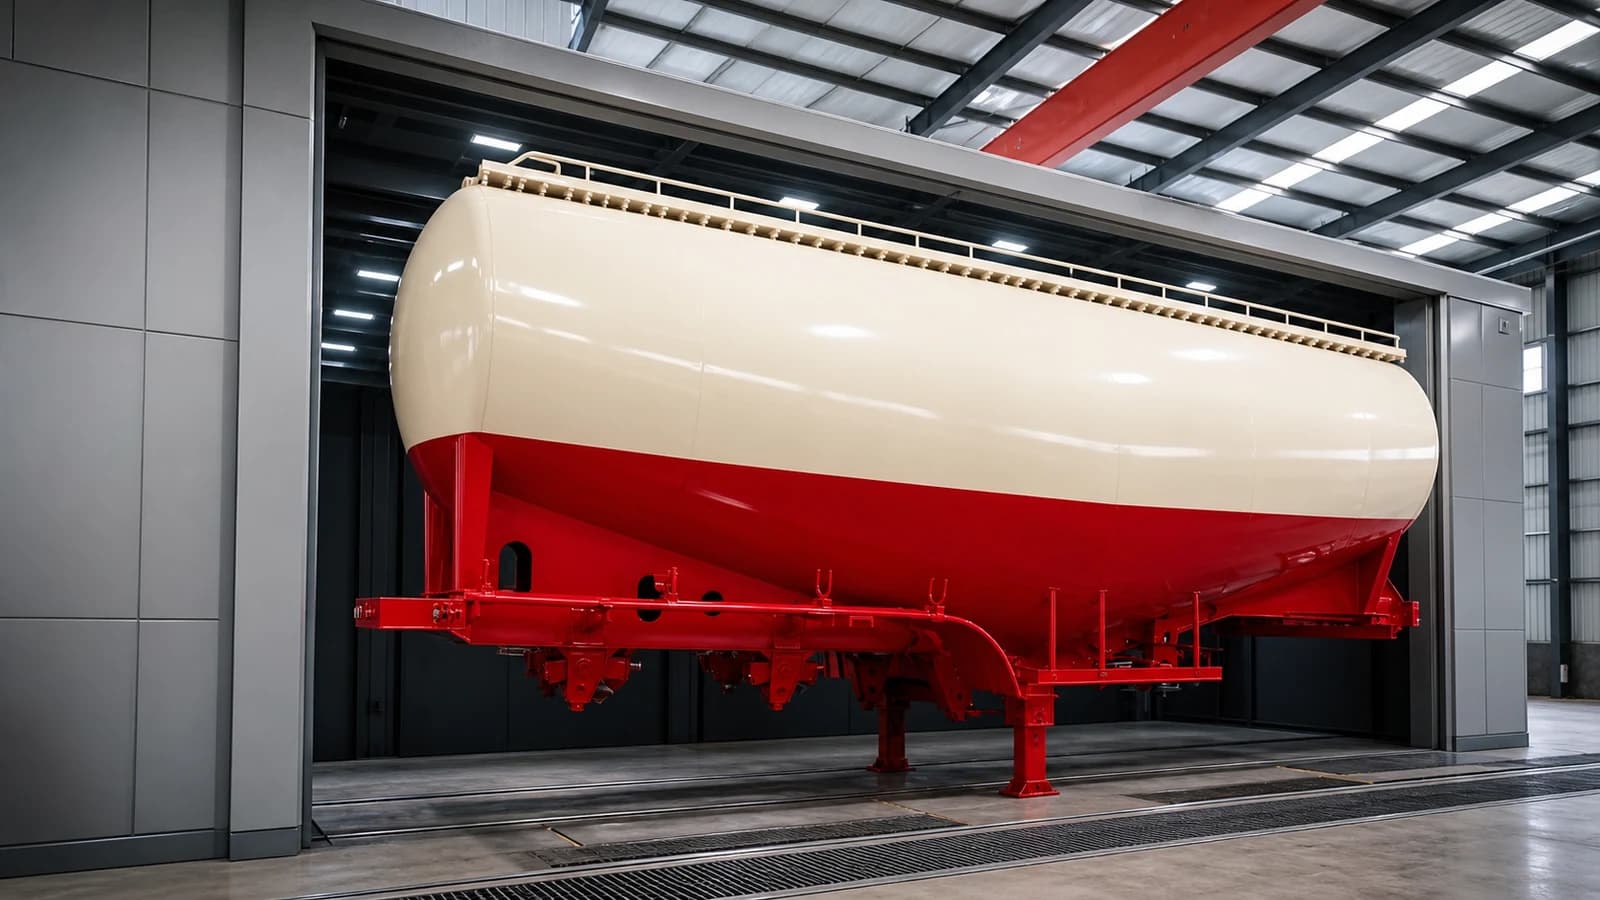
- 通过式抛丸机与 21 米喷烤漆房实现整车处理,绝不分段——分段涂装正是色差与首年边缘锈蚀的根源
- 涂层厚度、附着力与外观均经检验,防护效果以实测确认,而非仅凭「已喷漆」推定
 07/ 10
车轴与悬挂装配
- 机械、空气与单点悬挂配置均可选,行走系统按您的路况匹配,而非统一套用一种配置
- 装配过程控制轴位、紧固与对准,安装点采用 Huck 铆钉而非现场焊接,日后仍可检查与更换
 08/ 10
电气与制动系统
- 密封 LED 灯具、模压线束与双回路电气系统,按走向图敷设而非以扎带随意固定——后者的故障不会在厂内暴露,而是由司机在途中发现
- 采用成熟制动部件并可选配 ABS,按目的地市场法规配置,而非统一套用国内标准、把整改留给您
 10/ 10
发运
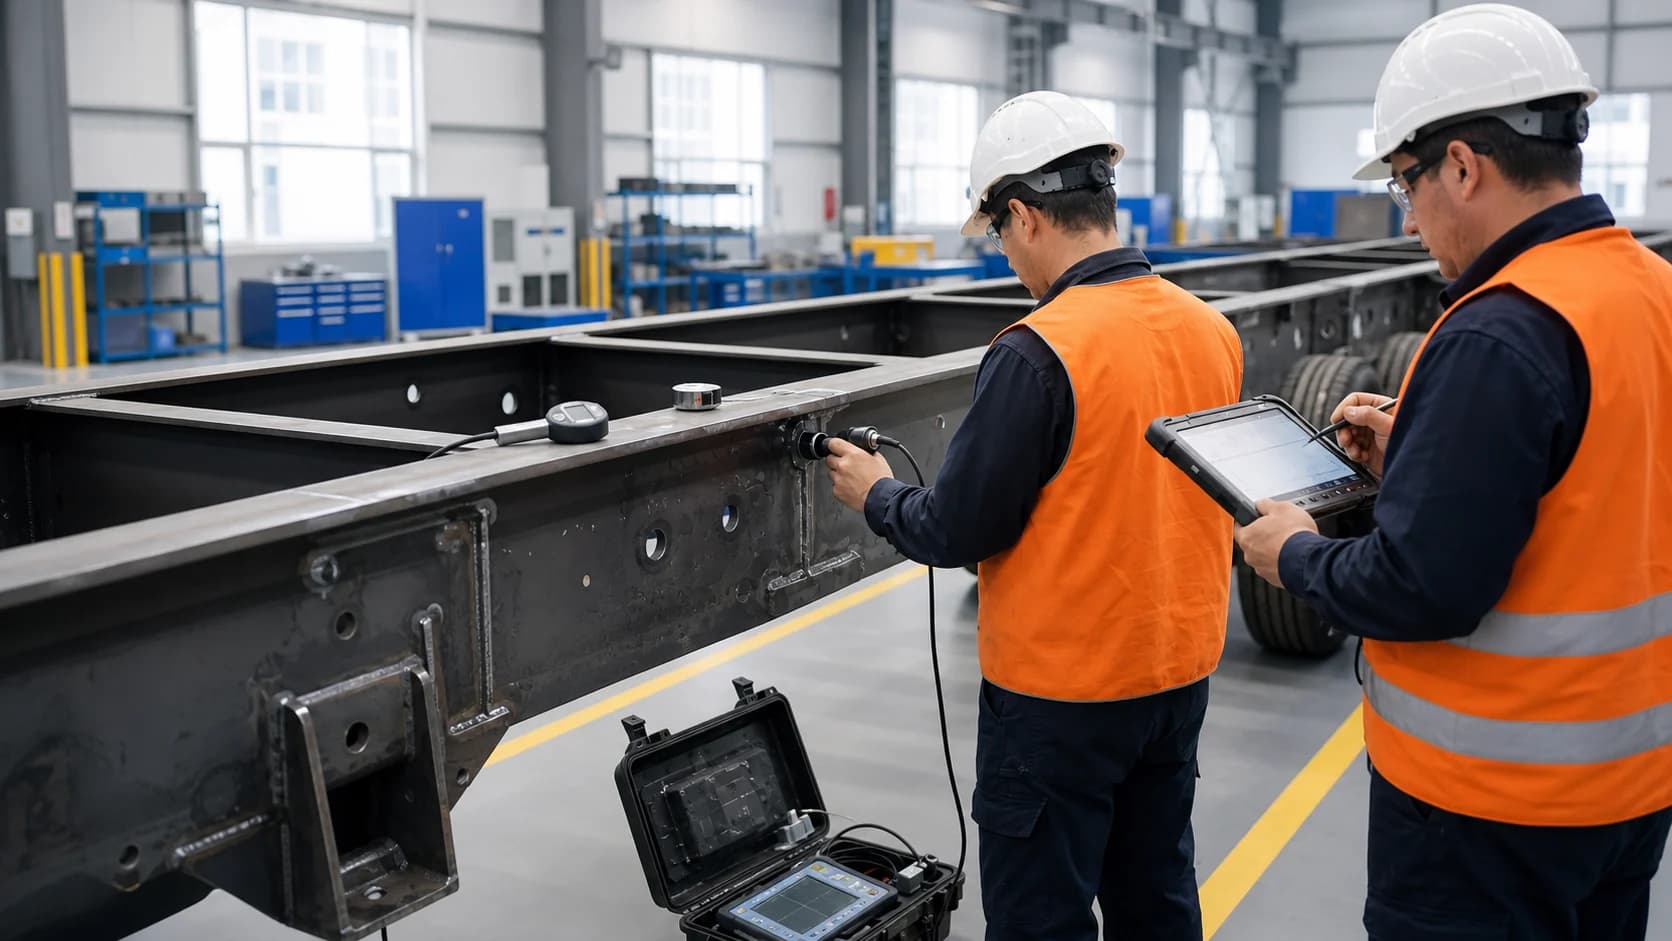
- 发运前核验配置、附件、标识与单据,出口文件由我方自行办理,海关问询由实际造车的人直接答复
- 按产品与运输方式分别安排防护、固定与装载——可自带行走系统驶往港口,也可拆解为 CKD/SKD 以降低单车运费
支撑这些工序的生产条件
厂区与车间、生产线与主要设备、年产能与相关资质。