Aller au contenu principal
SHENGRUNAUTO

Une capacité industrielle vérifiable

L'usine en chiffres

2
Sites de production
350,000 m²
Surface totale
1,000+
Machines de production et de contrôle
20,000+
Unités par an
1,400+
Effectif
268
Personnel technique
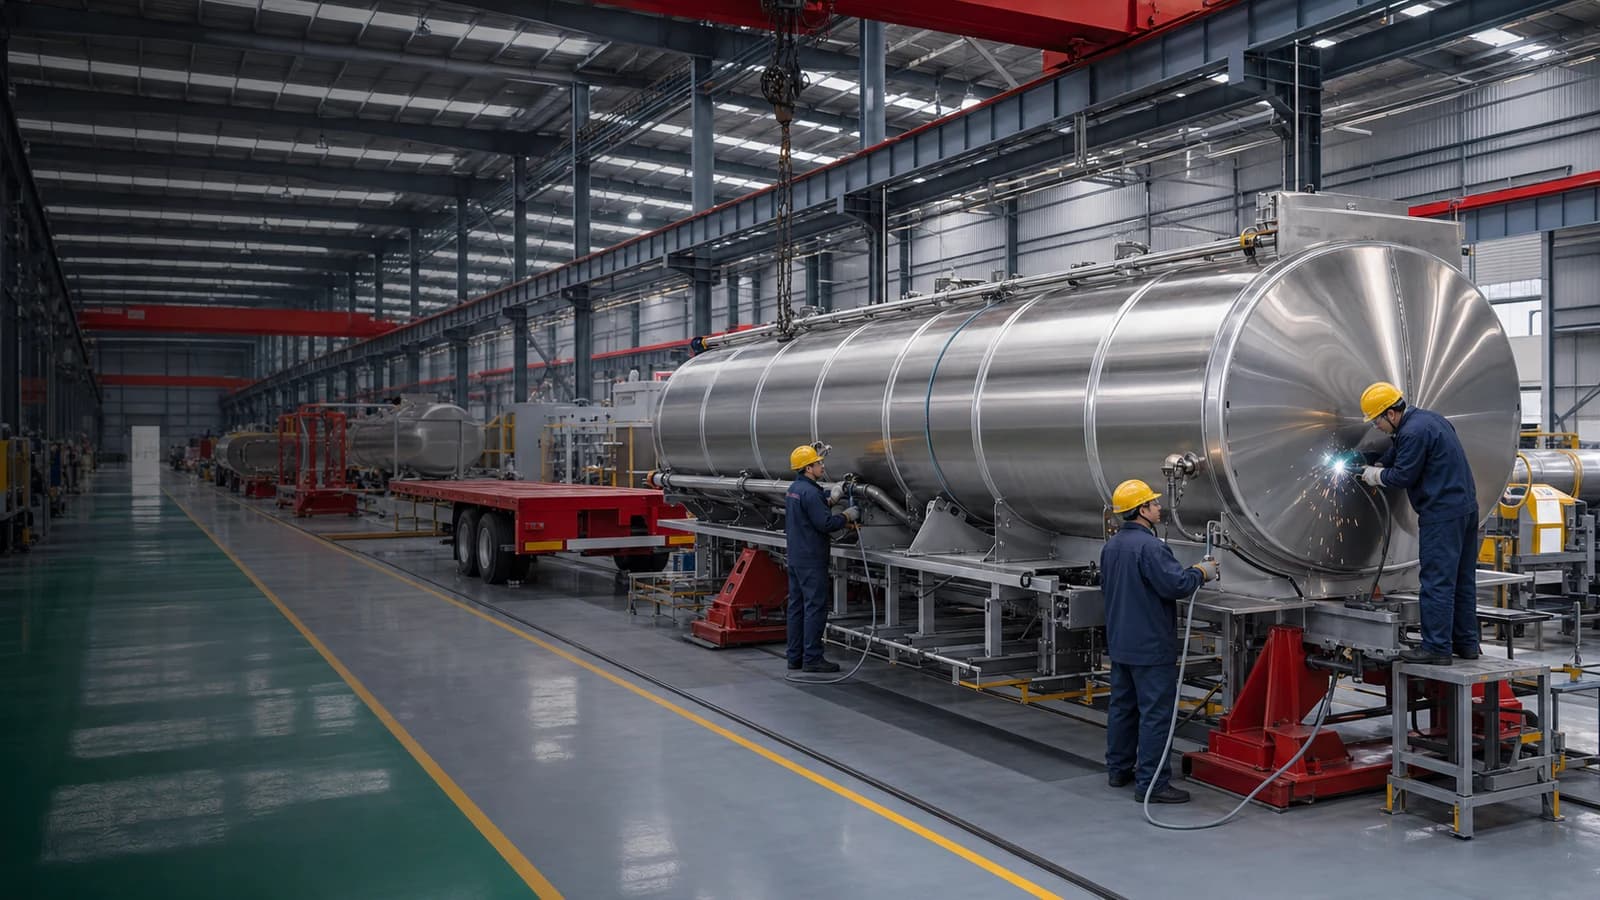
Citerne en acier inoxydable sur la ligne de production pendant la finition du corps par les techniciens

Sept familles de fabrication

100+
Brevets détenus
100+
Modèles homologués

Des détails de fabrication qui protègent la durée de vie

Des détails de fabrication qui protègent la durée de vie
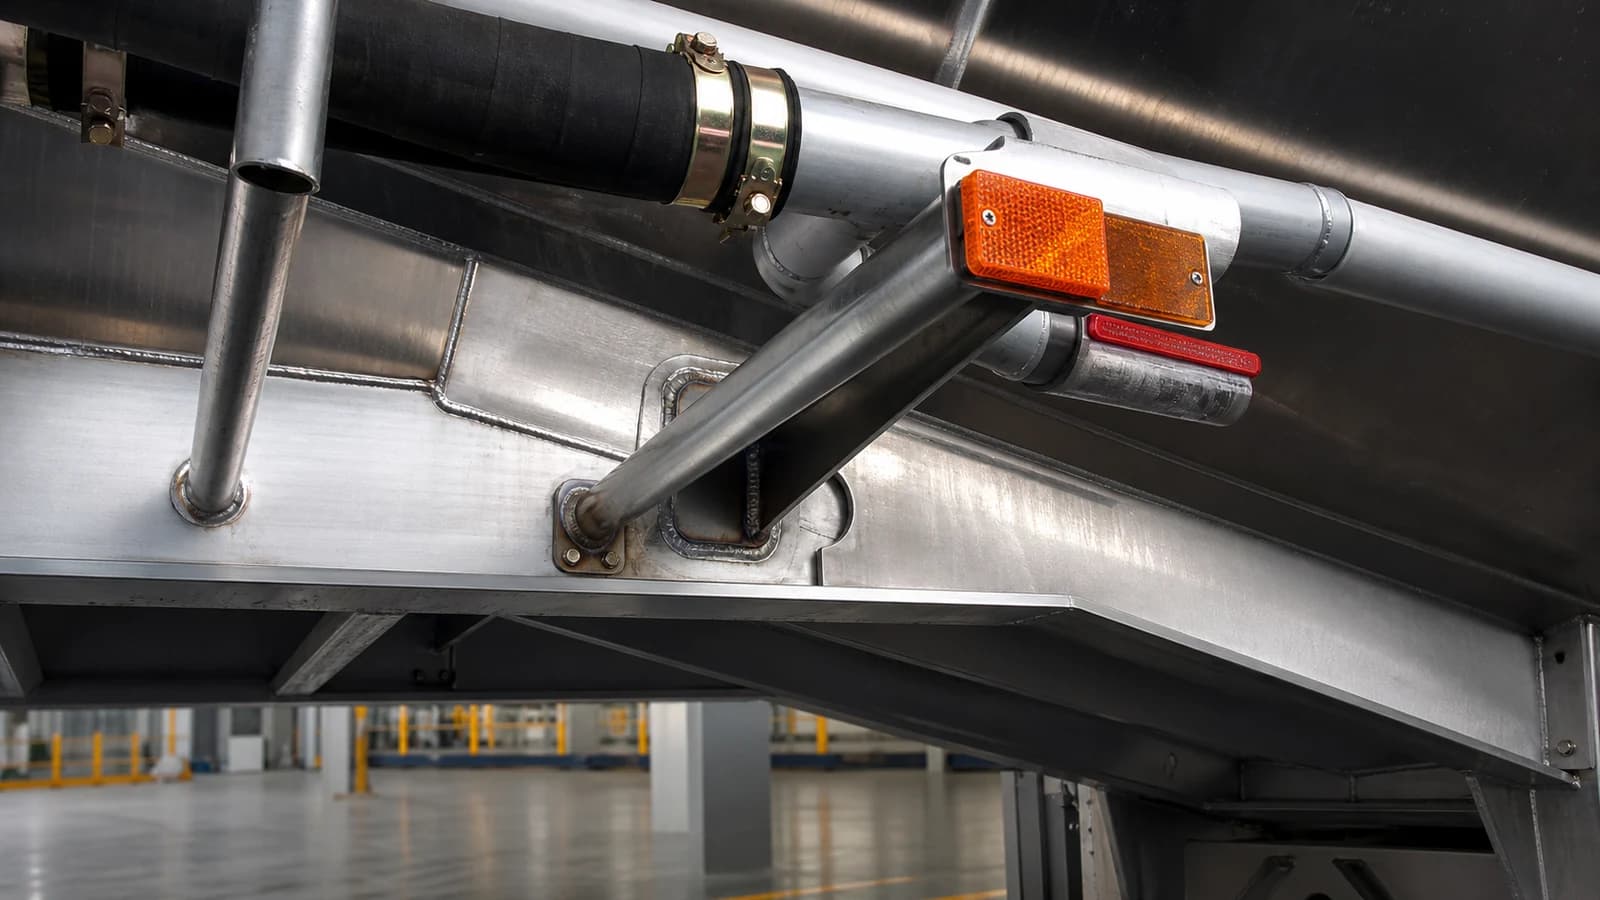
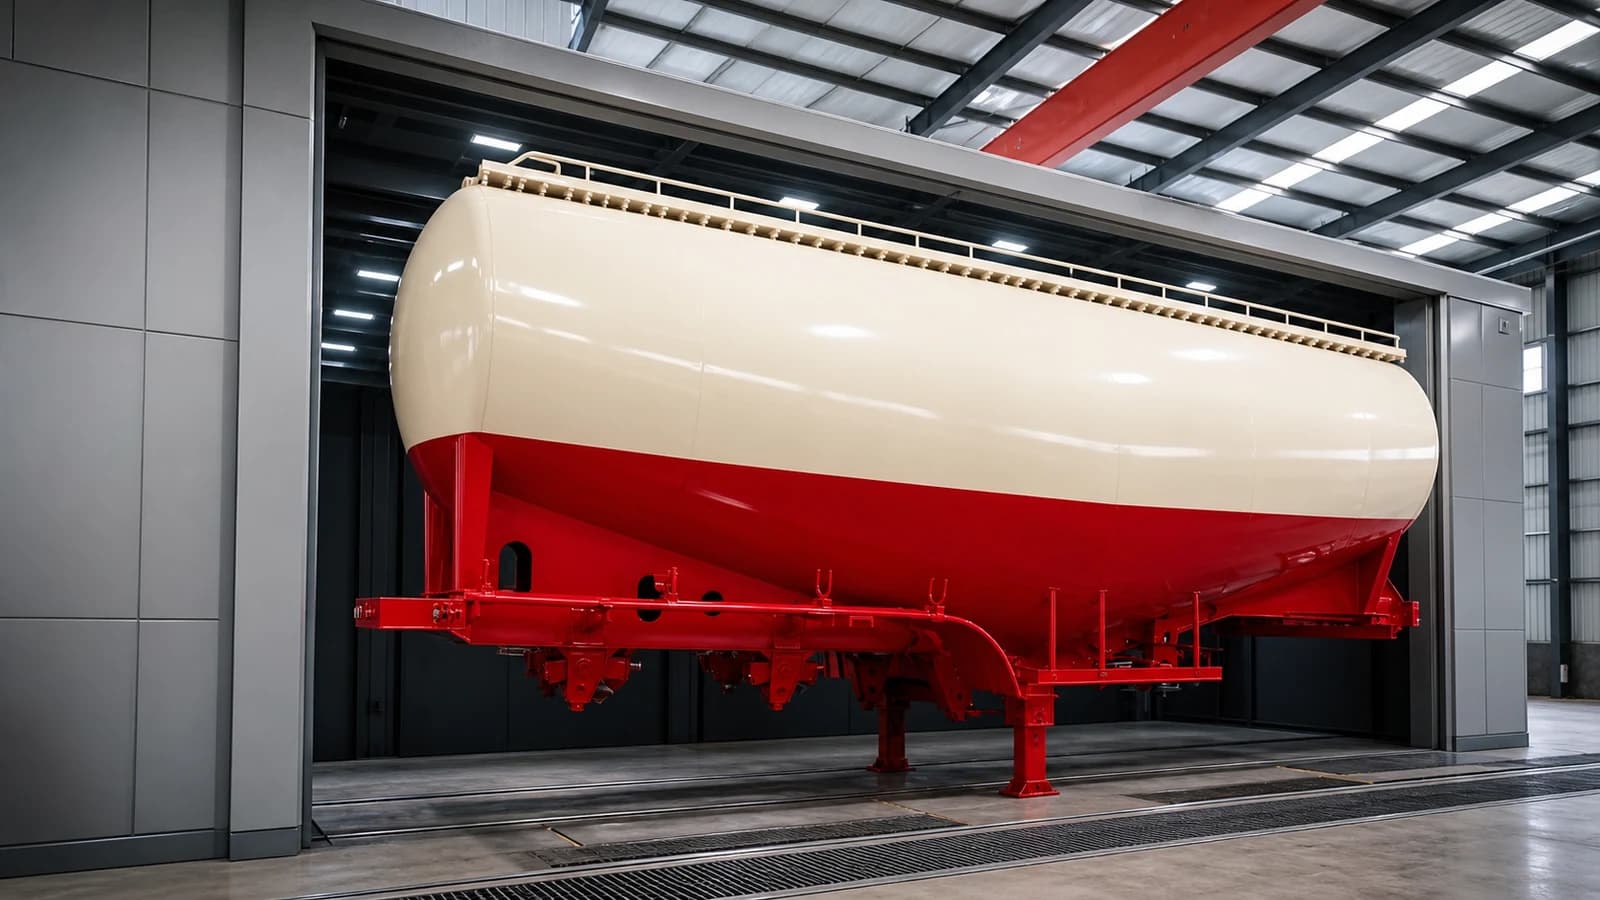
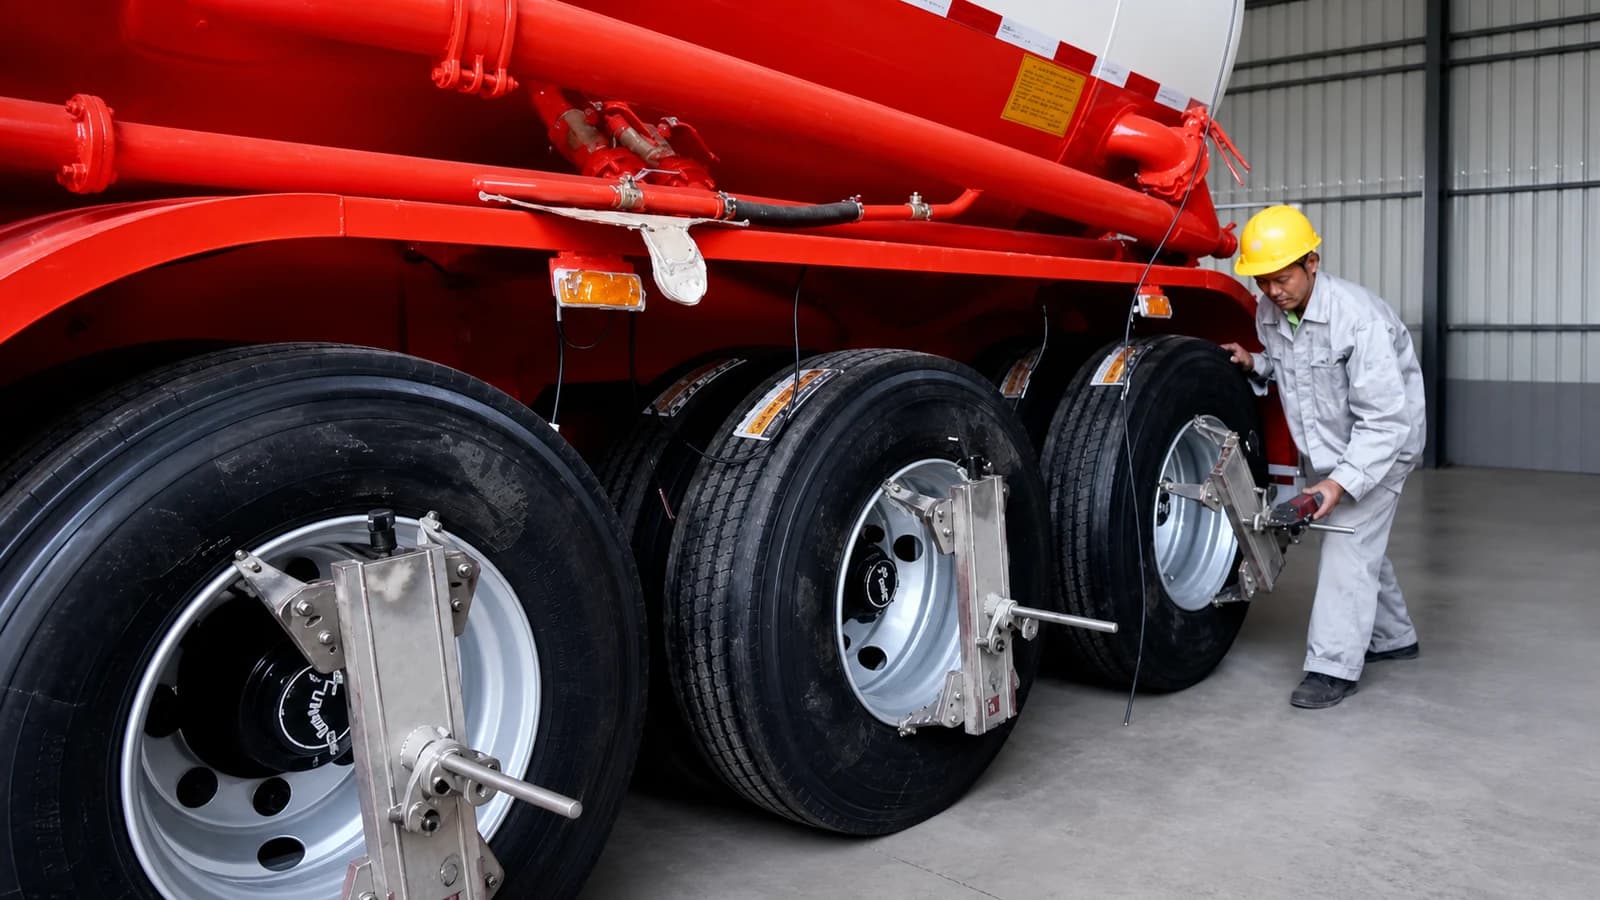
ÉtapeDétail du longeron en T à sa jonction avec le soubassement, montrant la liaison soudée01Acier haute résistance et structure porteuseTête de découpe laser CNC travaillant une tôle d'acier, observée par deux ingénieurs02Découpe et formage de précisionÉquipement à portique réalisant une soudure longitudinale automatique sur toute la longueur d'une virole03Soudage automatisé et maîtriséGrande cabine de peinture et de cuisson avec une caisse de remorque sous l'éclairage de cabine04Grenaillage et mise en peintureContrôle de géométrie des quatre roues sur une semi-remorque terminée, têtes de mesure montées sur les roues05Intégration essieux, suspension, freinage et électricitéIntérieur d'une virole : liaison de cloison avec un cordon de soudure continu autour du joint06Assemblage des viroles et structures critiques
CapacitéLongerons principaux en T en acier haute résistance, découpés et assemblés selon un profil de section fixe.Découpe laser et plasma CNC, pliage sur presse et roulage de tôle sur machines à portique.Soudage automatique des soudures longitudinales et circulaires sur portique, viroles maintenues sur galets motorisés et positionneurs rotatifs.Grenaillage jusqu'à un profil propre, puis primaire et finition en cabine fermée de peinture et cuisson.Essieux, suspension, circuits de freinage pneumatique et faisceaux installés et réglés en ensemble cohérent sur la ligne d'assemblage.Viroles roulées et fermées sur retourneurs, cloisons internes soudées en passe continue.
Variable maîtriséeLa géométrie de section et la nuance d'acier sont fixées par modèle, sans varier d'un lot à l'autre.Les cotes de découpe et les angles de pliage se répètent à la tolérance machine, non au jugement de l'opérateur.Vitesse d'avance, intensité et position de torche restent constantes sur toute la soudure.Propreté de surface avant peinture, température de cabine et maîtrise des poussières pendant le séchage.Alignement des essieux, hauteur de caisse et cheminement des circuits sont réglés selon le plan, puis mesurés.Circularité de la virole, entraxe des cloisons et continuité de soudure à chaque joint interne.
RésultatUne rigidité prévisible sur toute la longueur, la charge se répartissant dans les traverses au lieu de se concentrer au col.Les pièces s'ajustent avec des jeux constants : chaque soudure démarre sur la même géométrie de joint.Pénétration et profil de cordon réguliers sur toute la longueur, avec beaucoup moins de défauts d'arrêt-reprise qu'en soudage manuel.Le revêtement adhère à un acier préparé et non à la calamine, et sèche sans contamination du film.Les roues suivent droit, le freinage est équilibré entre essieux, et les circuits d'air et électriques sont écartés des points chauds et de frottement.La virole conserve sa forme sous charge et sous ballottement, et les joints internes ne présentent pas d'interruptions de soudure amorçant une fissure.
Intérêt pour l'exploitantMoins de déformation permanente après des années de surcharge, et un châssis restant assez droit pour maintenir l'alignement des essieux.Les unités d'une même commande partagent les mêmes cotes, ce qui compte lorsqu'un atelier gère un seul stock de pièces pour une flotte.Les joints qui portent la charge et contiennent le produit se comportent de façon identique sur chaque unité : c'est ce qui rend la qualité de série prévisible.Apparition plus lente de la corrosion au châssis et au soubassement, premières zones atteintes par le sel et l'humidité.Usure homogène des pneus, distance d'arrêt prévisible, et pannes traçables le long d'un faisceau ordonné au lieu d'être cherchées.Durée de vie accrue sur routes dégradées et moins d'interventions sur des joints coûteux à atteindre en exploitation.

Voir le processus de fabrication complet

L'ingénierie avant la production

268
Personnel technique
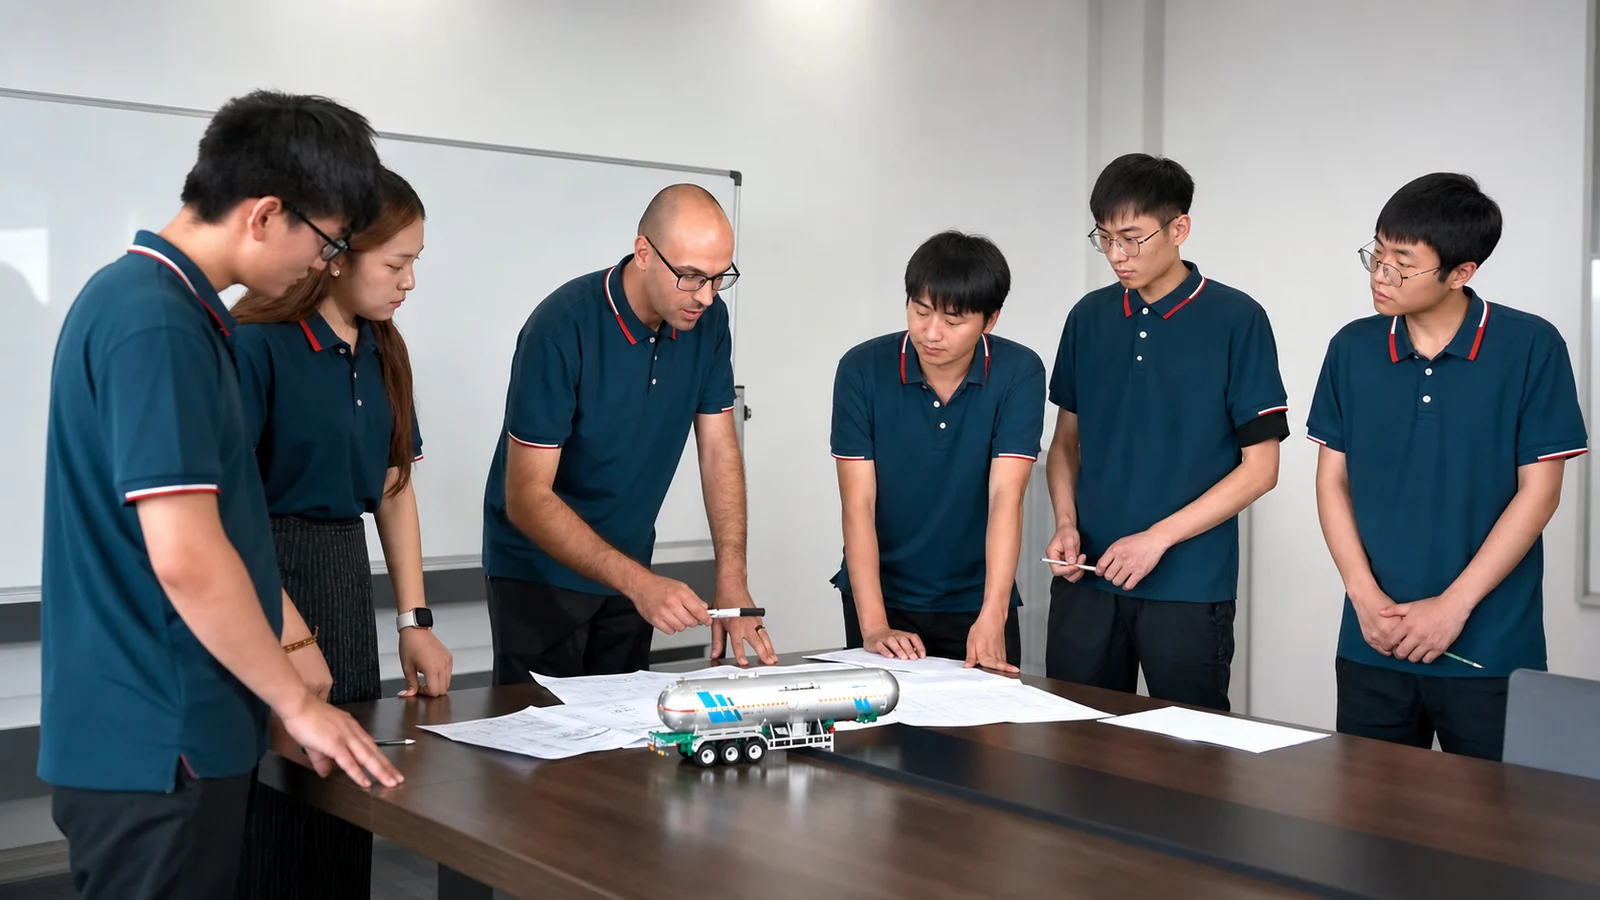
Équipe d'ingénierie internationale examinant des plans de citerne et une maquette
  1. 01

    Besoins

    Charge utile, produit transporté, profil de trajet, état des routes, limites d'essieu et de gabarit du marché de destination.

  2. 02

    Conception

    Configuration de charge et de structure, plans, choix des essieux et de la suspension, cotes et centre de gravité, revue de conception interne.

  3. 03

    Vérification

    Essais matière, contrôles de soudure et de structure, et mesure de la première unité par rapport au plan approuvé.

  4. 04

    Lancement en production

    Le plan et le procédé approuvés deviennent la référence de contrôle de toute la série.

Cinq défaillances, traitées une à une

  • Liaison soudée entre le longeron en T et la structure de soubassement

    10 000—12 000 t

    Classe de charge

    Contre la rupture du châssis

    Un longeron principal à section en T, extrudé en une seule passe au lieu d'être assemblé à partir de tôle. Il supporte trois à cinq fois la charge et la résistance à la torsion d'un longeron en L classique, là où le secteur se situe généralement entre 3 000 et 5 000 t.

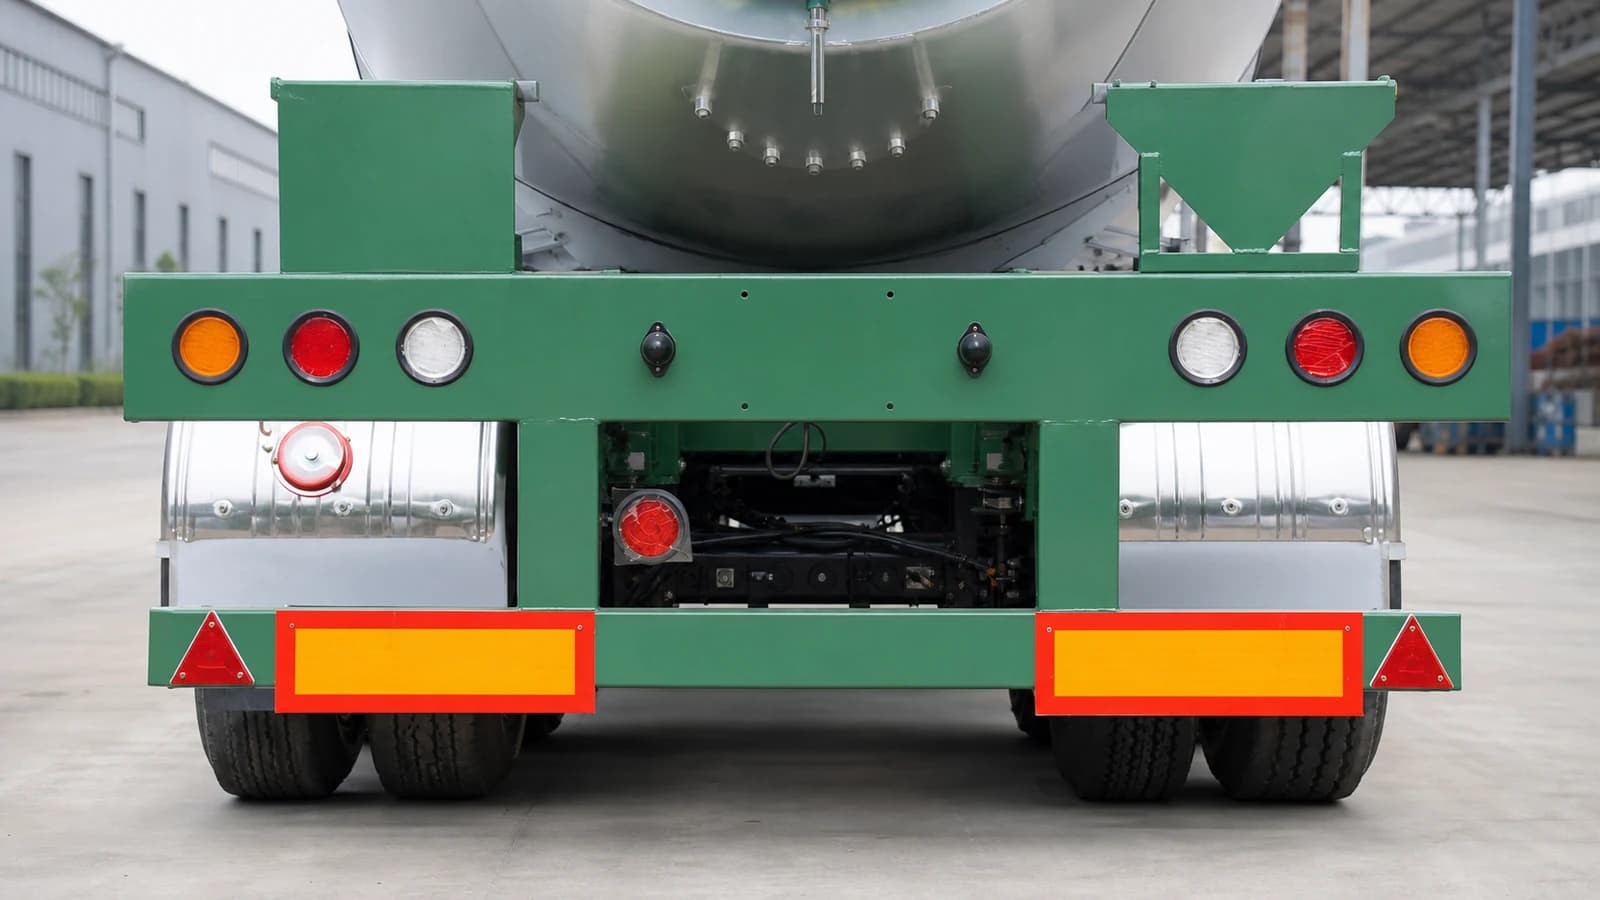
  • Arrière d'une citerne montrant le montage bas de la virole et la structure de protection arrière

    ASME

    Code de virole

    Contre les chocs

    Viroles en alliage d'aluminium conformes au code ASME, qui absorbent la contrainte au lieu de la concentrer, avec trois anneaux de renfort nervurés rigidifiant les brise-flots : un choc ne déchire pas le réservoir au point de concentration.

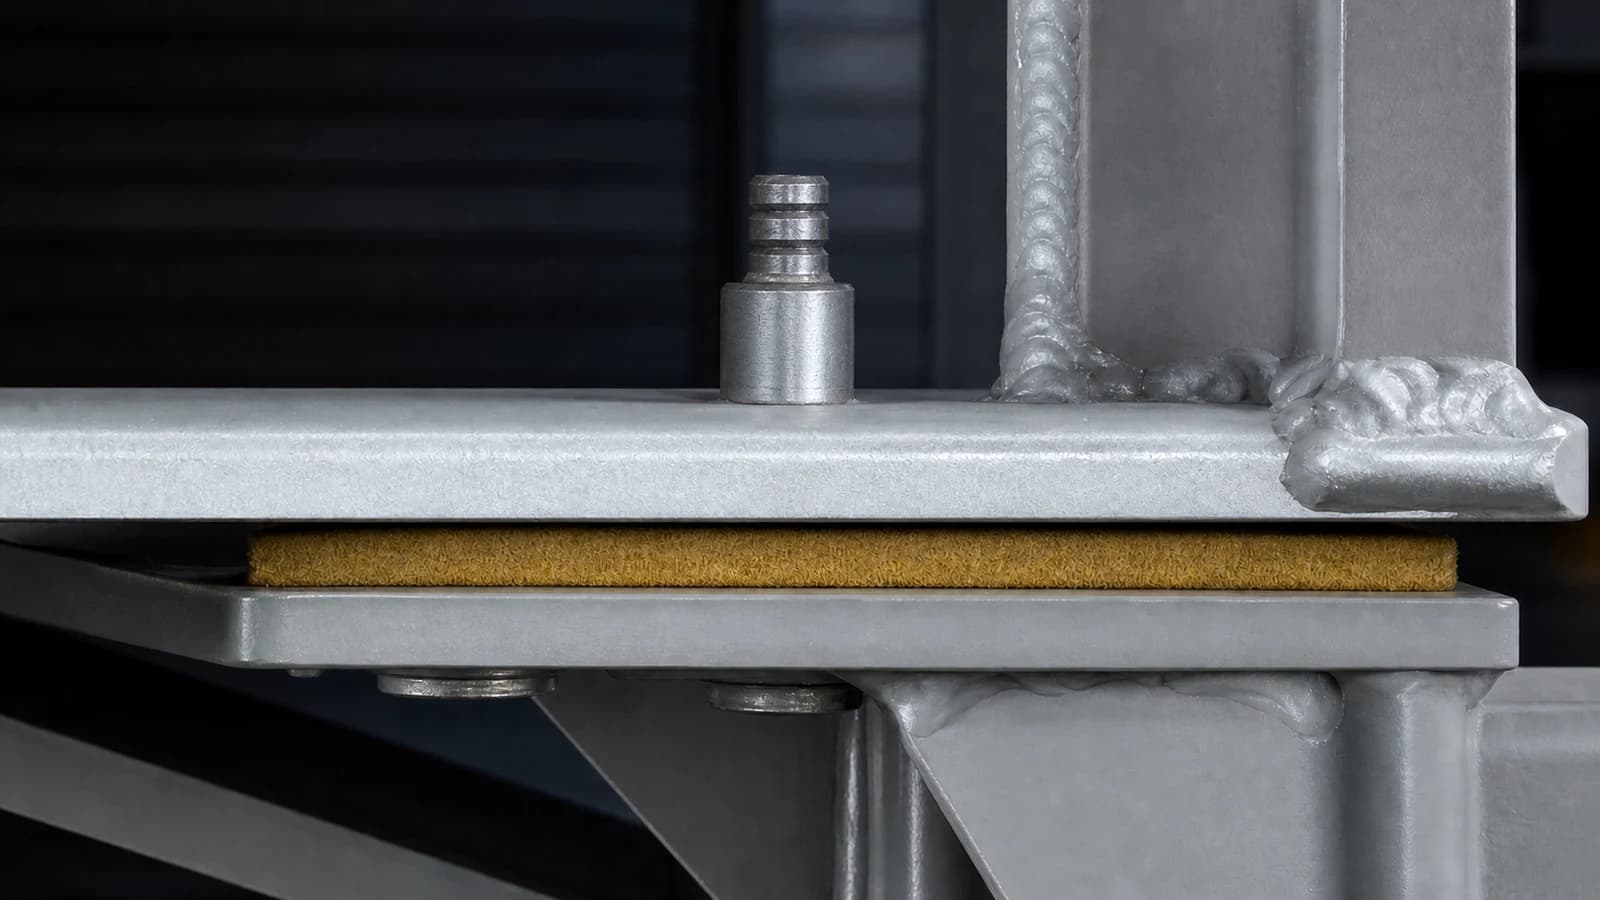
  • Gros plan sur des fixations Huck et un patin antivibratoire au niveau d'un support de suspension

    Boulonné

    Fixation de suspension

    Contre les vibrations

    La suspension antivibratoire est serrée par boulons Huck plutôt que soudée, ce qui évite contraintes et déformations de soudage dans le faux-châssis ; des plaques d'amortissement entre suspension et longeron absorbent les efforts de torsion des sols dégradés.

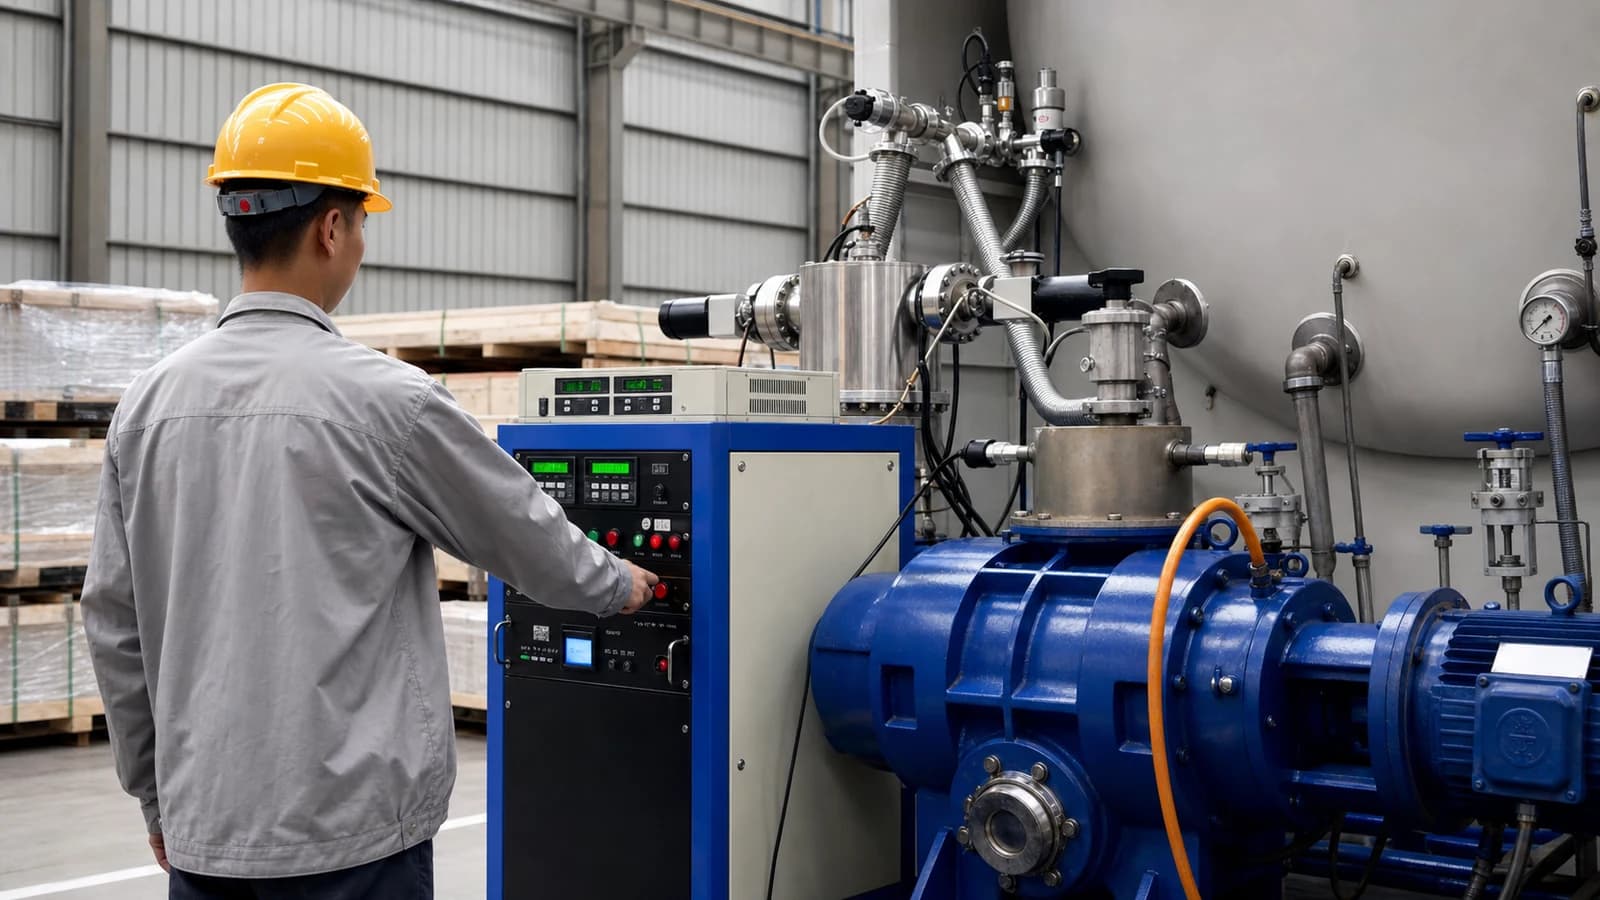
  • Système de contrôle d'essai sous vide utilisé pour vérifier l'étanchéité de la citerne

    ADR

    Norme de tuyauterie

    Contre les fuites

    Le soudage robotisé sur gabarits dédiés produit des soudures plus résistantes que la tôle de virole elle-même. La tuyauterie basse suit l'ADR, avec récupération de vapeurs et trou d'homme aluminium antidéflagrant en option.

  • Profil d'une citerne à centre de gravité bas, montrant la position basse de la virole sur le châssis

    5—10 cm

    Centre de gravité abaissé

    Contre le renversement

    Une architecture à centre de gravité bas et une virole allégée placent le centre de gravité en charge 5 à 10 cm sous celui d'unités comparables. Les analyses du secteur évaluent la baisse des renversements à 30–50 % par tranche de 5 cm gagnée.

Une qualité contrôlée à chaque étape

Ingénieur qualité vérifiant un composant fabriqué par rapport à sa spécification
  1. 01

    Contrôle matière

    Acier et composants entrants vérifiés par rapport à la spécification et enregistrés par lot, avec essais de traction et de résilience sur échantillons.

  2. 02

    Validation plan et procédé

    Le plan et le procédé de soudage approuvés sont figés avant production et servent de référence à tous les contrôles ultérieurs.

  3. 03

    Contrôle en cours

    Contrôles dimensionnels et de soudure aux postes déterminant la géométrie : assemblage du châssis, fermeture de virole, montage de suspension.

  4. 04

    Contrôles composants et systèmes

    La vérification au niveau composant s'appuie sur 1,000+ machines de production et de contrôle, avec 345 contrôles individuels définis sur le véhicule.

  5. 05

    Essais véhicule final

    Fonctionnement freinage, électricité et circuits d'air, essais d'étanchéité ou de pression selon le produit, alignement des roues et inspection du véhicule fini.

  6. 06

    Enregistrements, traçabilité et libération

    Les enregistrements de contrôle sont conservés par lot et l'unité n'est libérée qu'après contrôle final. Une inspection client ou tierce partie peut être programmée avant expédition.

Ce qui est contrôlé avant expédition

7
Catégories de contrôle
170
Points de contrôle véhicule
345
Contrôles de composants

La responsabilité produit est assurée par Ping An Insurance, ce qui exige que le dossier de contrôle existe réellement et non qu'il soit affirmé.

Découvrir l'assurance qualité

Agréé, certifié et ouvert à l'inspection

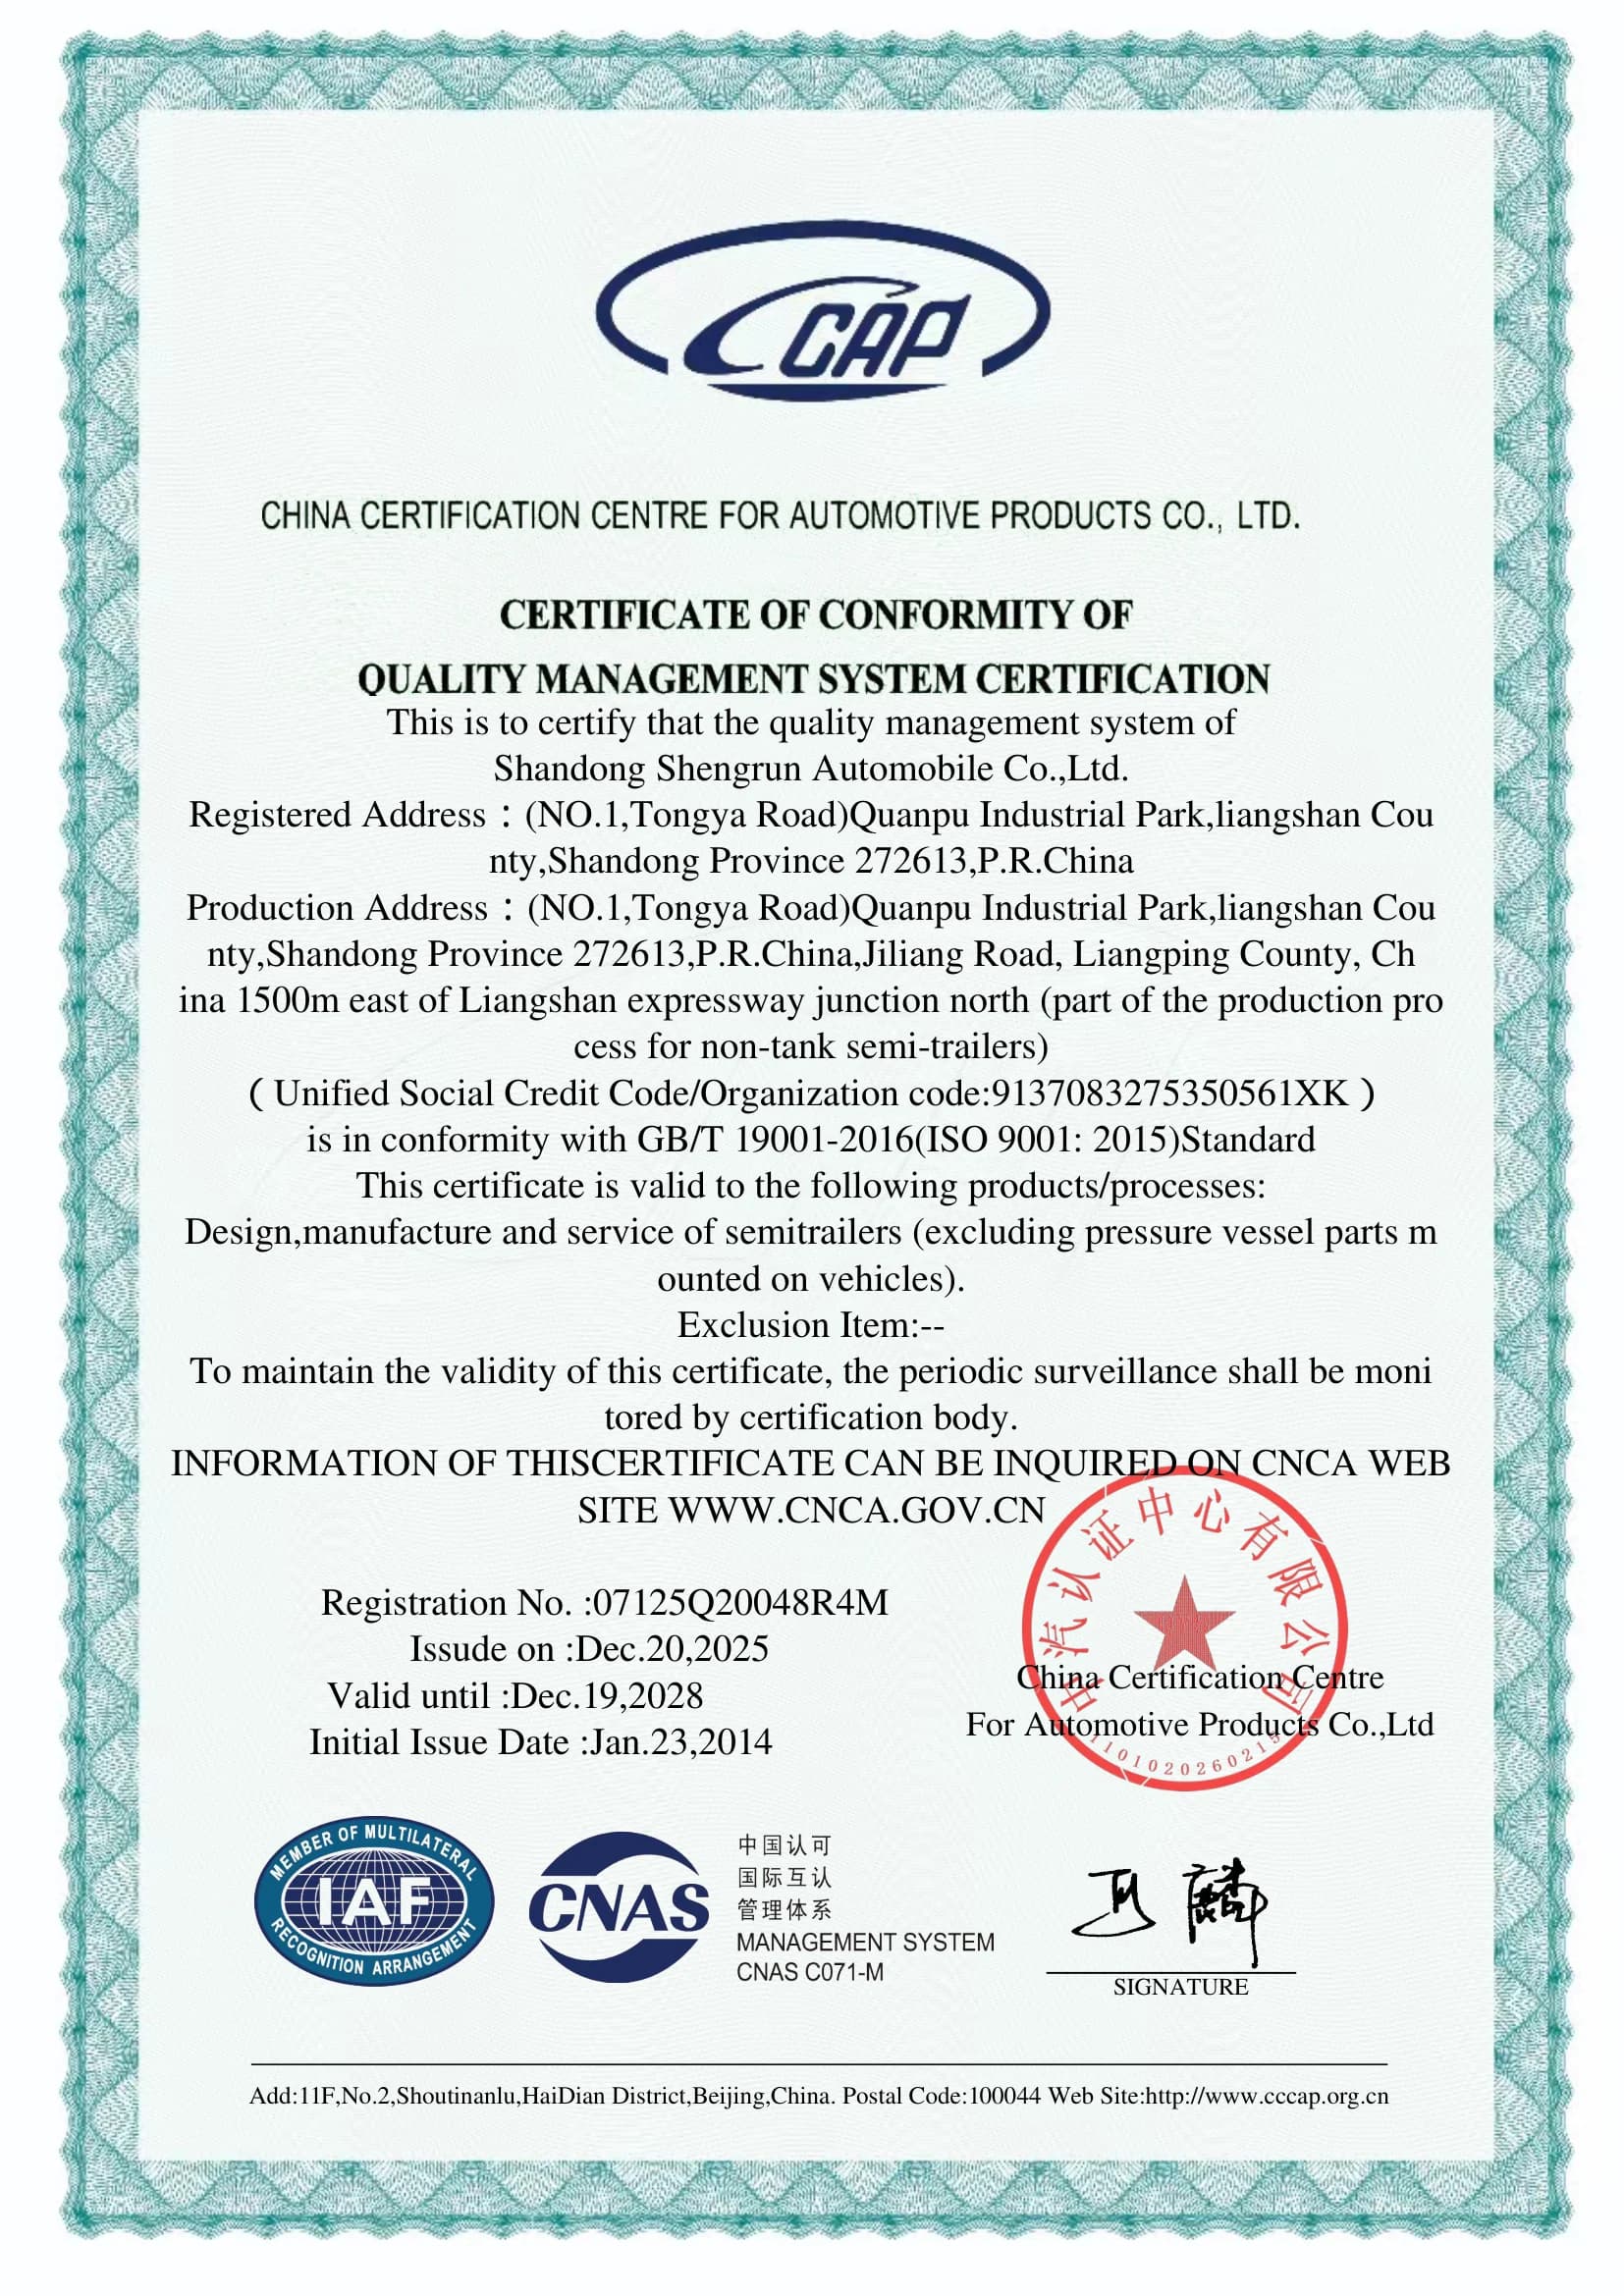
  • Certificat de système de management de la qualité ISO 9001, version anglaise

    Système de management de la qualité ISO 9001

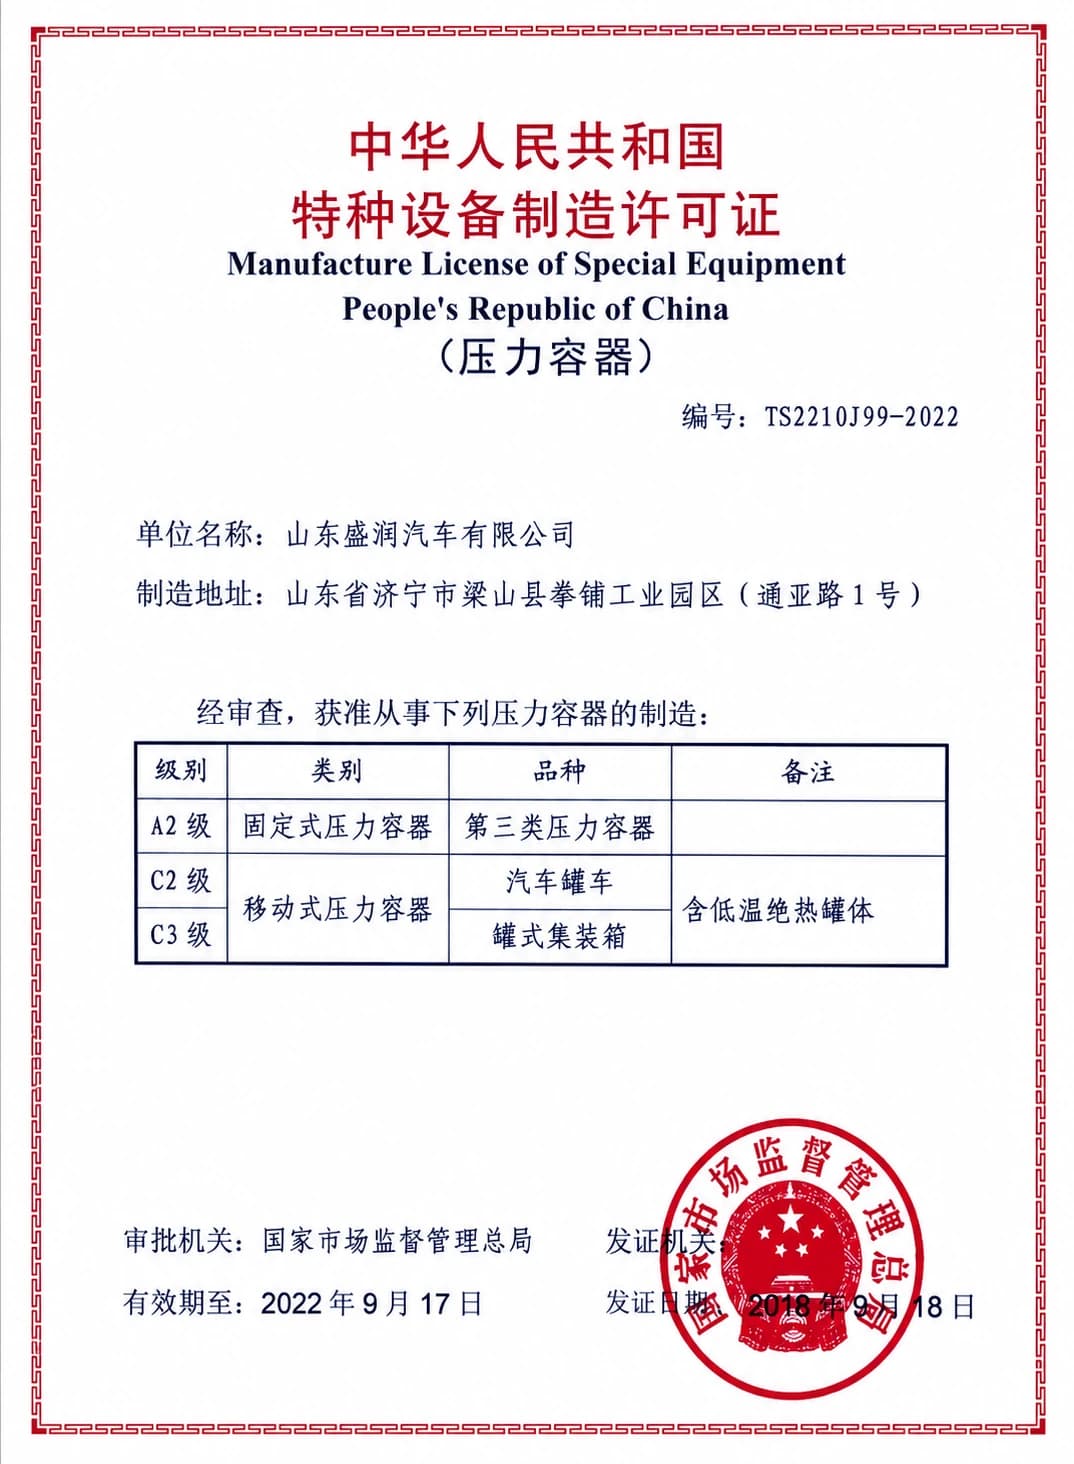
  • Certificat de licence de fabrication d'équipements spéciaux

    Licence de fabrication d'équipements sous pression

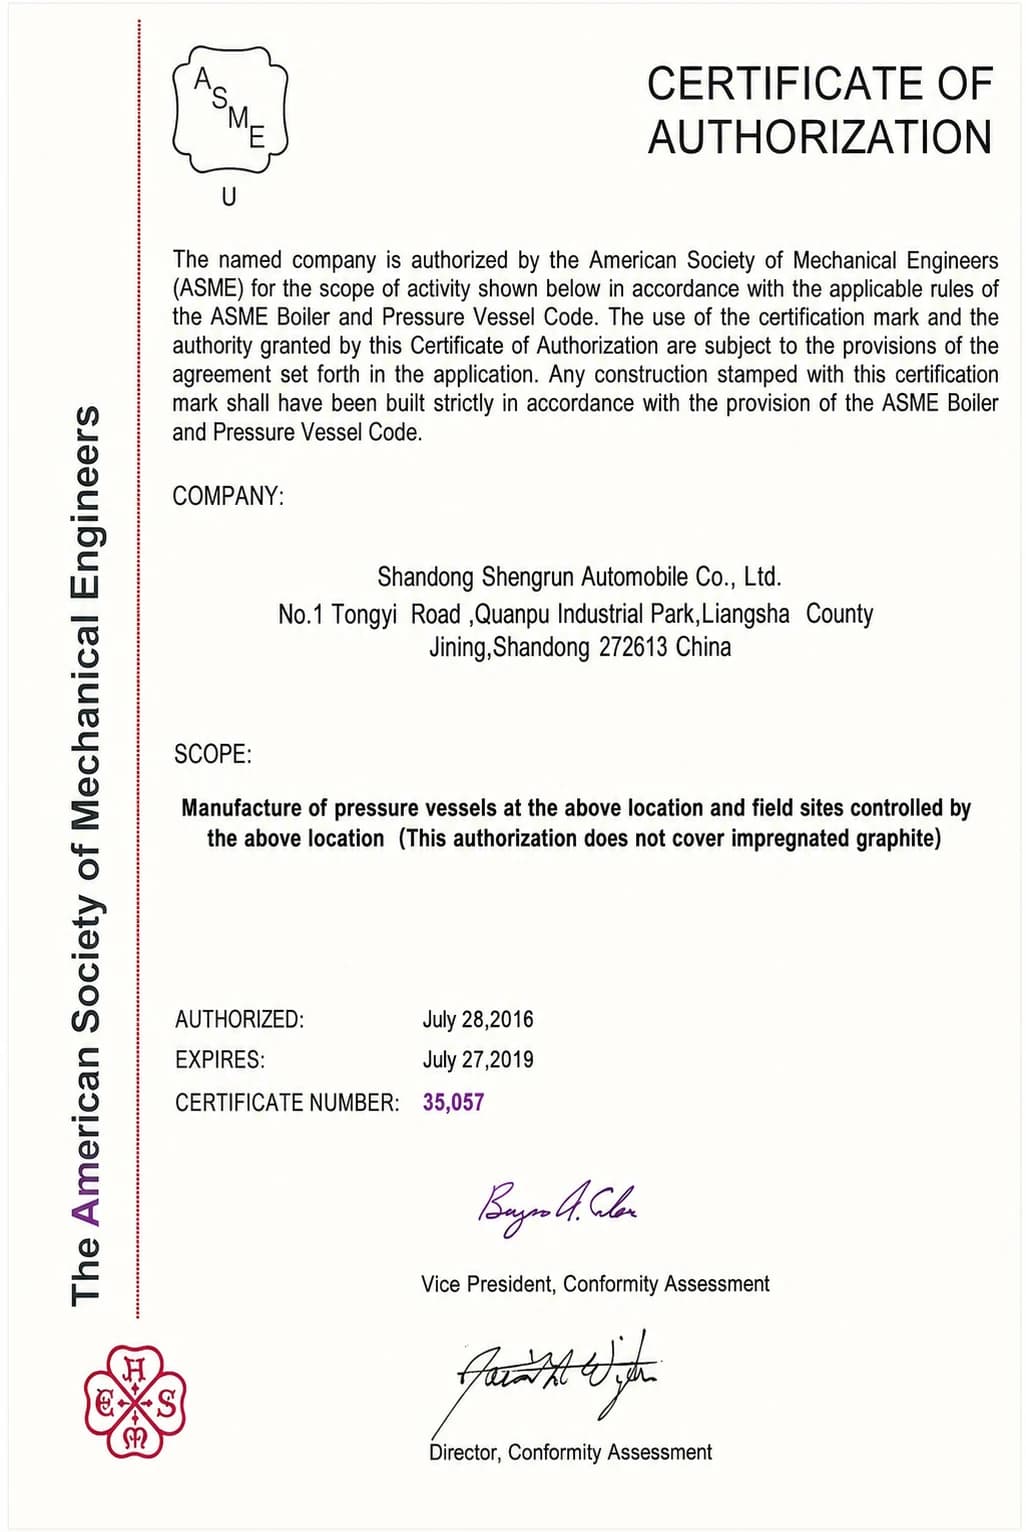
  • Certificat d'autorisation ASME

    Certificat d'autorisation ASME

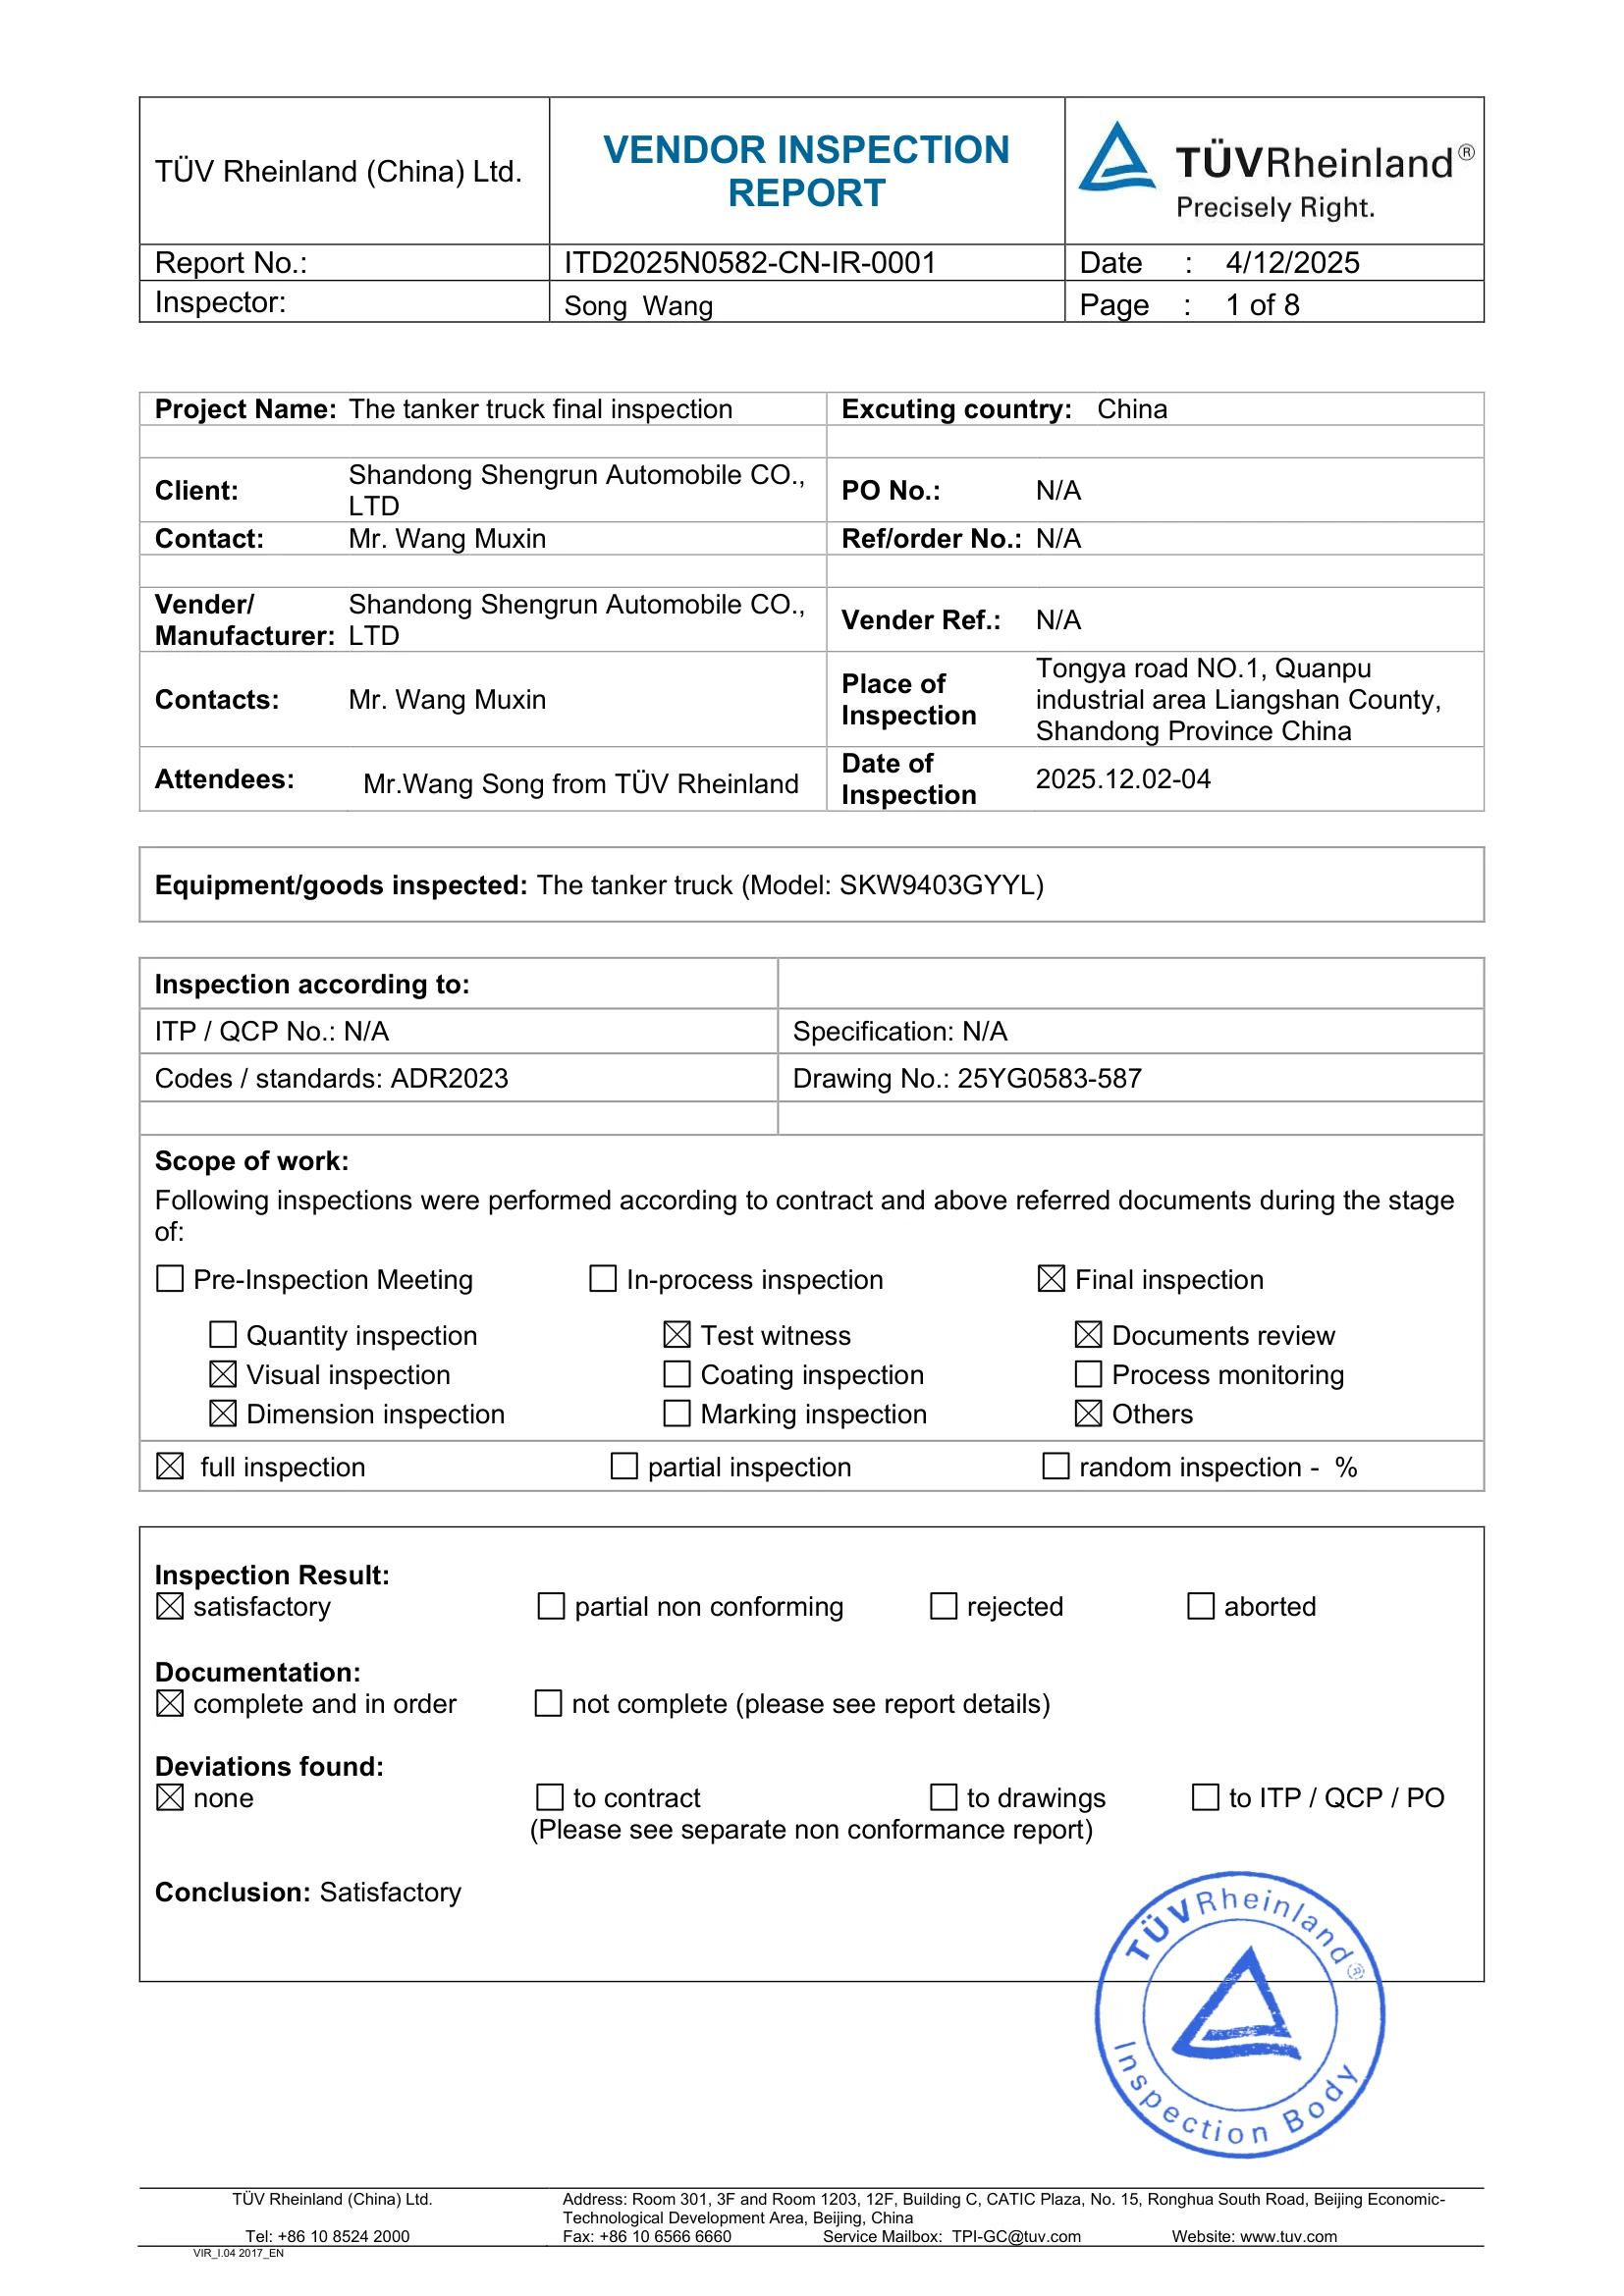
  • Rapport d'inspection d'usine fournisseur TÜV Rheinland

    Inspection d'usine TÜV Rheinland

Voir toutes les certifications et le périmètre

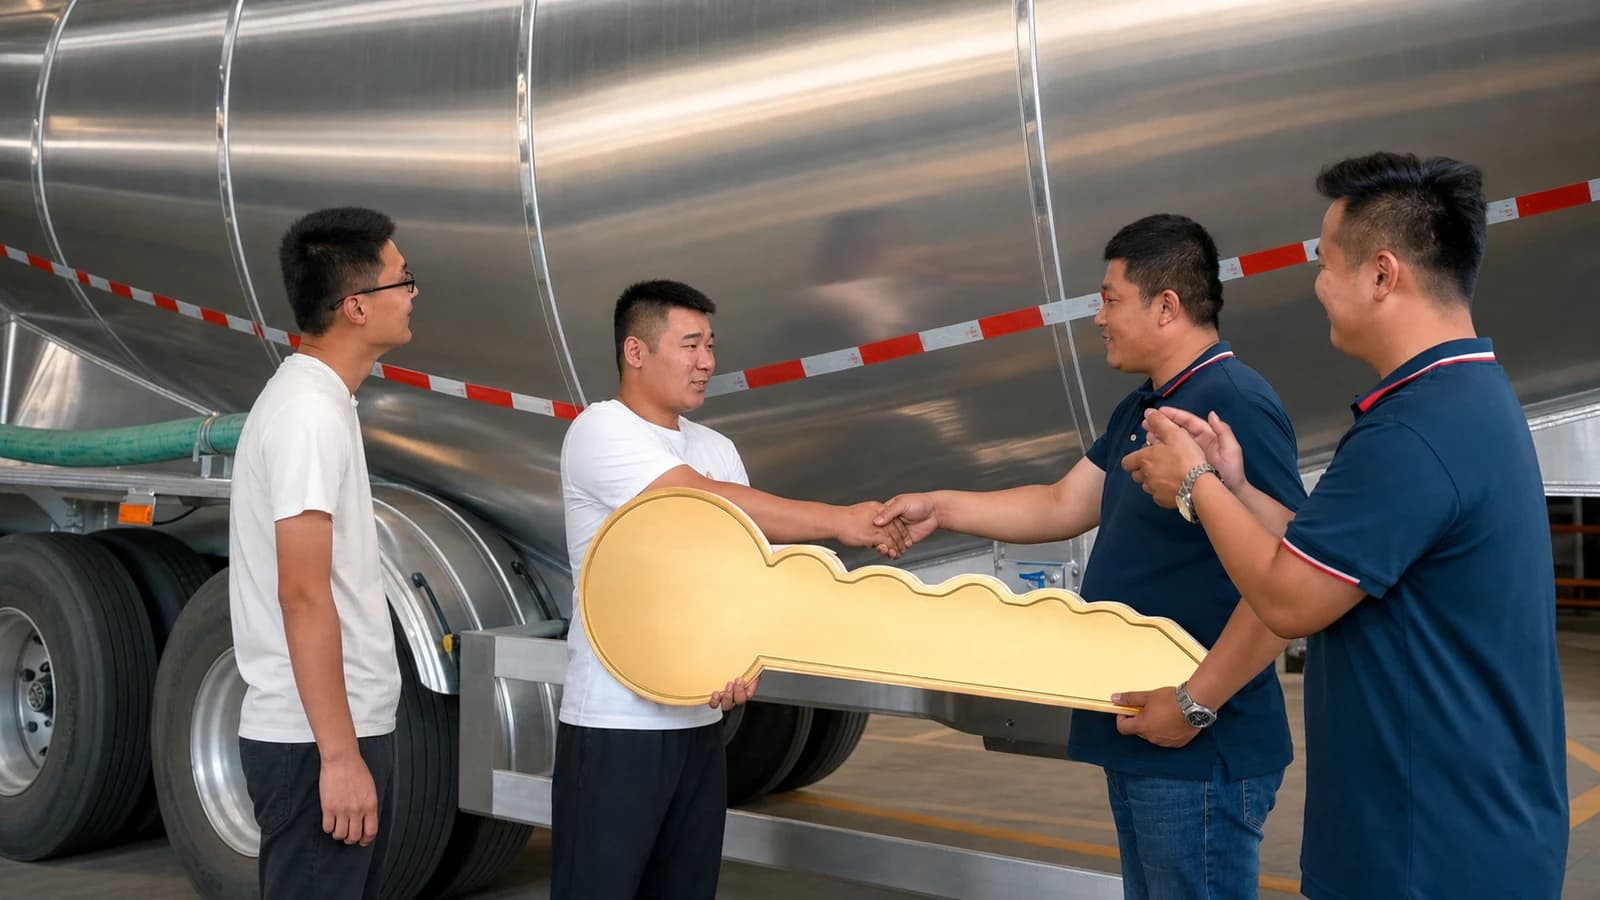
Un client et l'équipe Shengrun se serrent la main devant une semi-remorque-citerne terminée lors de la livraison

Visitez l'usine. Contrôlez votre commande.

Tout ce qui précède est vérifiable en personne ou par un inspecteur de votre choix. La plupart des acheteurs procèdent ainsi avant ou pendant leur première commande.

  • Réserver une visite d'usine

    Parcourez les lignes de découpe, soudage, assemblage et contrôle avec les ingénieurs qui les exploitent. Nous préparons la lettre d'invitation et la logistique locale.

  • Envoyer votre représentant

    Vos collaborateurs peuvent contrôler à toute étape de production et assister au contrôle final avant libération.

  • Mandater un organisme tiers

    SGS, BV, TÜV ou votre propre organisme. Nous fournissons l'accès production, les plans et les enregistrements de contrôle du lot.

Comment les unités rejoignent votre port

Envoyez-nous votre cahier des charges

Indiquez-nous la charge, l'itinéraire et la réglementation applicable : nos ingénieurs vous répondront avec un plan et une proposition de fabrication.

WhatsAppDemander un devis