Dix étapes. Votre véhicule est validé à chacune avant de passer à la suivante.
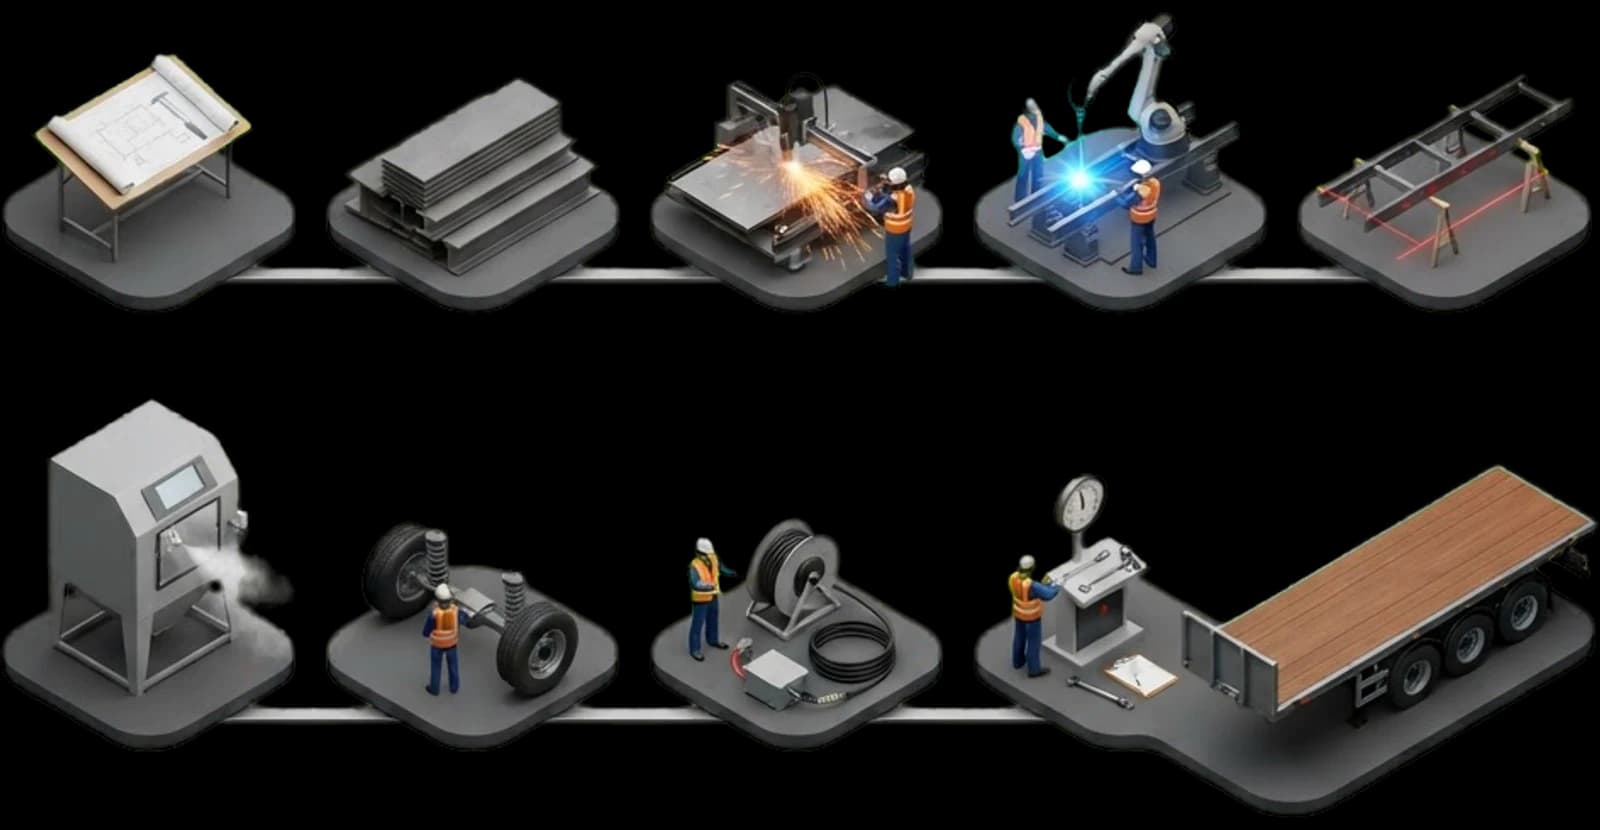
- 01Sur mesure
- 02Matière
- 03Découpe
- 04Soudage
- 05Redressage
- 06Peinture
- 07Train roulant
- 08Électricité et freins
- 09Contrôle
- 10Expédition
 01/ 10
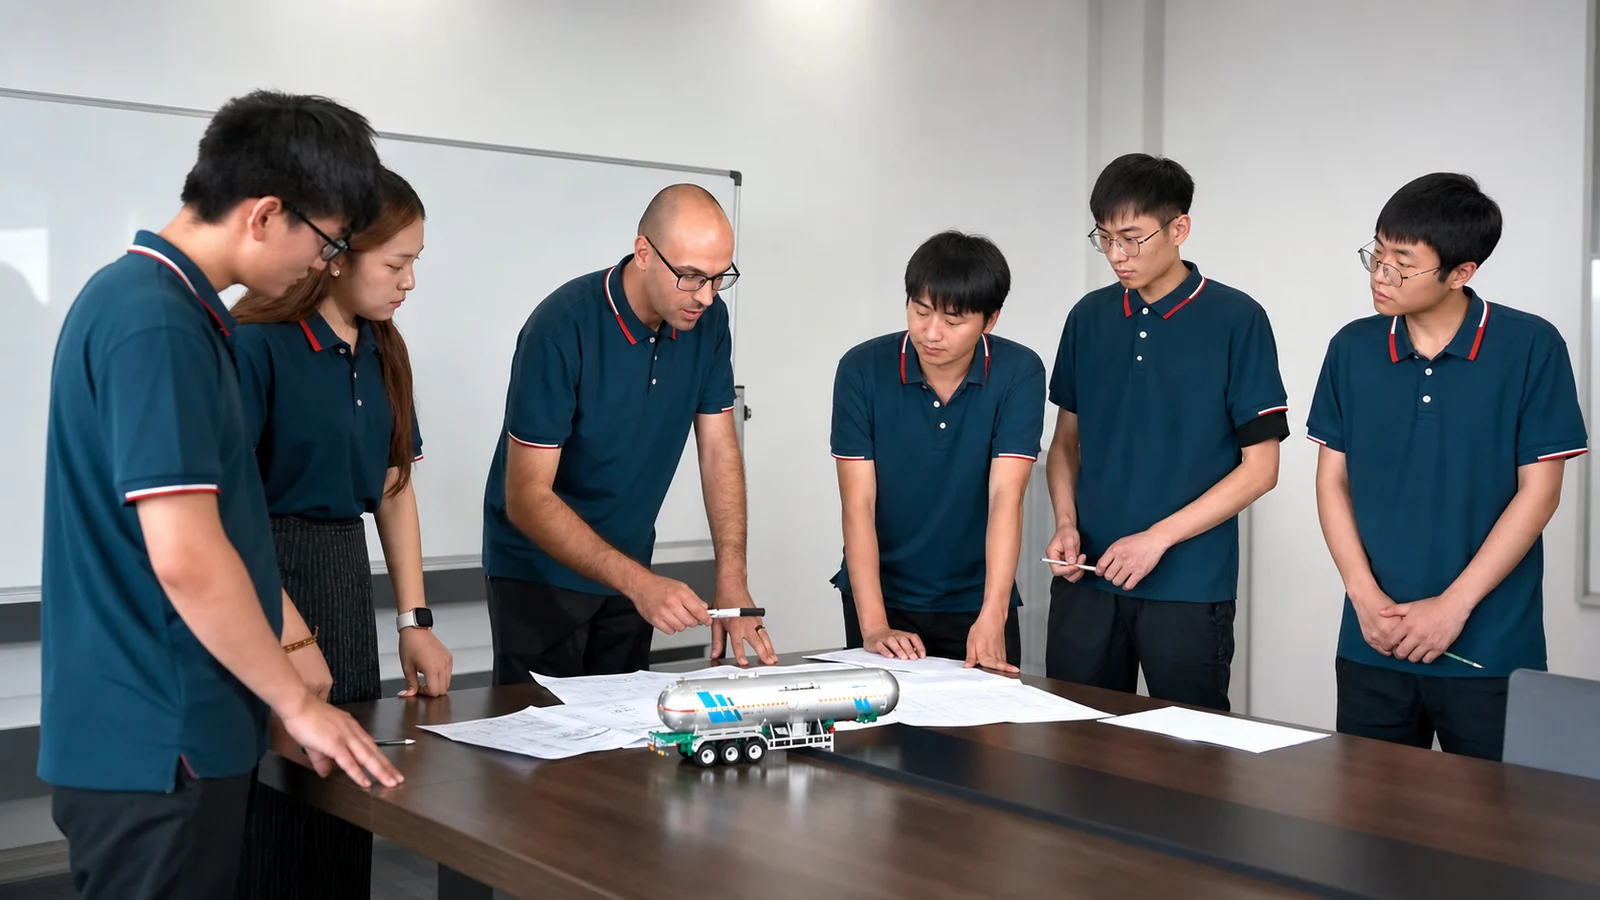
Conception sur mesure
- Nos ingénieurs valident avec vous charge utile, dimensions, configuration d'essieux et exigences du marché avant toute découpe
- Le plan approuvé pilote ensuite la production et le contrôle : ce qui est vérifié à la fin est ce que vous avez signé au départ
 02/ 10
Matières premières
- Acier de construction choisi pour la charge et l'usage que vous avez spécifiés, et non selon la nuance la moins chère du moment
- Nuance, épaisseur et certificats matière vérifiés avant production, matière sortie par numéro de coulée pour que votre châssis reste traçable jusqu'à sa fusion
 03/ 10
Découpe et formage
- Découpe laser et plasma CNC et équipements de formage de grande capacité en interne : la tôle passe de l'état brut au formage sans quitter l'usine
- Des données de production numériques pilotent chaque coupe : une même pièce se répète à la même cote sur tout un lot et arrive d'équerre aux gabarits
 04/ 10
Soudage
- Soudage automatisé à l'arc submergé, MIG et TIG : chaque structure et chaque matériau sont soudés par le procédé qui leur convient, et non par un procédé unique pour tout
- Des gabarits dédiés maintiennent la géométrie et les contrôles de soudure vérifient la résistance : une commande renouvelée est fabriquée à la même géométrie que la première
 05/ 10
Redressage du châssis
- Chaque châssis est redressé après soudage pour retrouver la géométrie prévue, car le soudage déforme toujours l'acier -- et avant revêtement, une torsion figée sous la peinture étant définitive
- Rectitude, diagonales et références de montage sont mesurées avant assemblage : c'est ce qui fait qu'une remorque suit la trace au lieu d'user les pneumatiques d'un seul côté
 06/ 10
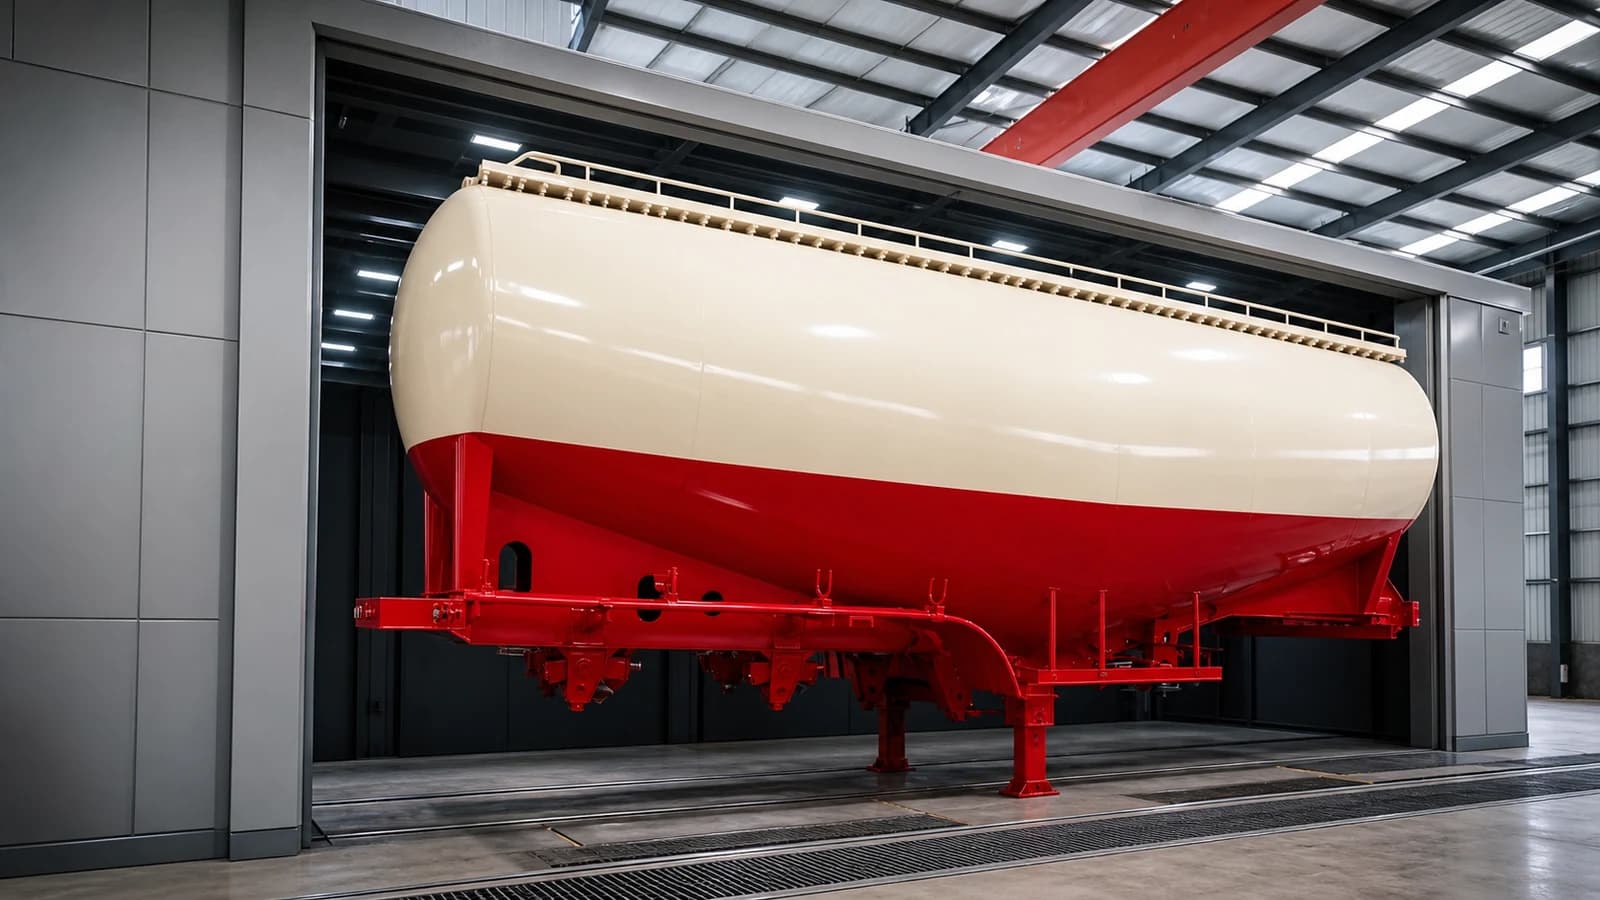
Grenaillage et peinture
- Grenaillage à passage continu et cabine de peinture-cuisson de 21 mètres traitent le châssis en entier, jamais par sections -- la peinture par sections est à l'origine des différences de teinte et de la corrosion des arêtes dès la première année
- Épaisseur, adhérence et aspect du revêtement sont contrôlés : la protection est vérifiée, et non supposée acquise du seul fait que la peinture a été appliquée
 07/ 10
Montage essieux et suspension
- Suspensions mécanique, pneumatique et à point unique sont toutes disponibles : le train roulant est adapté à vos routes, et non à une configuration unique
- Position d'essieu, serrage et alignement sont contrôlés à l'assemblage, et les fixations sont Huck plutôt que soudées sur place : elles restent contrôlables et remplaçables des années plus tard
 08/ 10
Systèmes électrique et de freinage
- Éclairage LED étanche, faisceaux moulés et circuits électriques à double circuit, cheminés selon plan et non fixés par colliers le long d'un longeron -- la panne que le conducteur découvre sur la route, pas celle que nous trouvons au parc
- Composants de freinage éprouvés avec ABS en option, conformes à la réglementation de votre marché de destination et non à une norme domestique unique qu'il vous resterait à corriger
 09/ 10
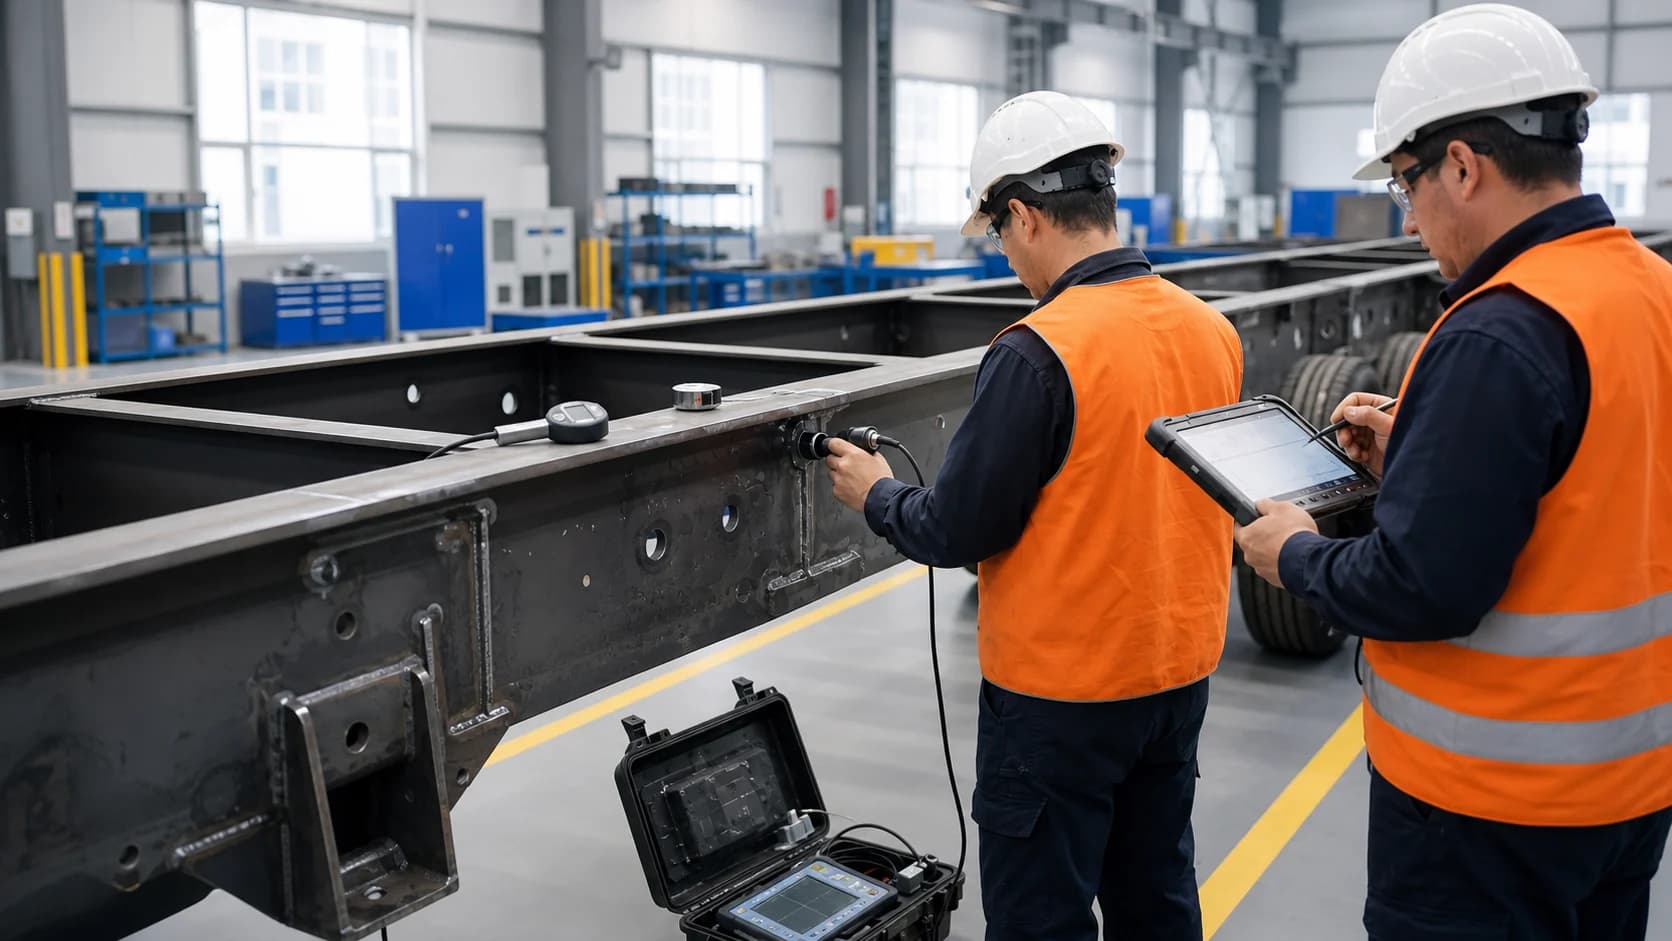
Contrôle
- Plus de 400 ensembles d'équipements de contrôle couvrent matière, soudure et véhicule fini : la vérification ne dépend pas d'une sous-traitance
- Le contrôle qualité couvre 170 vérifications sur véhicule fini et 345 contrôles de composants, appliqués à chaque véhicule et non à un échantillon du lot
 10/ 10
Expédition
- Configuration, accessoires, marquages et documents sont vérifiés avant expédition, les formalités d'export étant établies en interne : une question douanière est traitée par ceux qui ont fabriqué le véhicule
- Protection, arrimage et chargement sont adaptés à chaque produit et à chaque mode d'expédition -- acheminement au port sur leur propre train roulant, ou démontage en CKD/SKD pour réduire votre coût de fret par véhicule
Les moyens derrière ces étapes
Le site et les ateliers, les lignes et les machines, la capacité annuelle et les agréments.
Une question sur une étape ?
Indiquez l'étape qui vous intéresse : nous pouvons vous transmettre les procédures de soudage, les fiches de contrôle en cours de fabrication ou des photos des unités en production.